En 2019, un connecteur mal usiné dans une pompe à perfusion a entraîné un rappel national. Le problème provenait d'une usine qui avait négligé de contrôler ses matériaux. Cette erreur a mis des patients en danger et a coûté des millions de dollars.
La fabrication de dispositifs médicaux est une question de vie ou de mort. Pourtant, de nombreux acheteurs traitent les composants médicaux usinés CNC comme n'importe quelle autre commande. Cette mentalité est catastrophique.
Choisir le bon fabricant de machines CNC ne se résume pas à comparer les prix. Il est essentiel de vérifier scrupuleusement les compétences en usinage de précision, le respect des normes et la traçabilité des fournisseurs. L'obtention de composants médicaux usinés par CNC exige des tests rigoureux. Chaque composant médical usiné par CNC est soumis à une responsabilité.
Voici les cinq erreurs qui coûtent des millions aux entreprises — et comment les éviter.
Contrôle de la certification des matériaux dans les composants médicaux usinés par commande numérique
La certification des matériaux peut paraître ennuyeuse jusqu'à ce qu'un avis de rappel de produit arrive sur votre bureau. L'appellation « qualité médicale » ne désigne pas un matériau unique. Elle dépend de l'application. Un implant requiert des propriétés différentes de celles d'un instrument chirurgical. Un même alliage peut exister en plusieurs qualités. Choisir le mauvais matériau expose les patients à des risques.
Démystifier les allégations concernant les matériaux « de qualité médicale »
De nombreuses usines affirment utiliser des matériaux de qualité médicale. Cette affirmation est vaine sans preuve. Il est indispensable de respecter la norme exacte. Le titane Ti-6Al-4V, conforme à la norme ASTM F136, est la spécification de qualité implantable. Le titane standard de qualité aérospatiale peut ne pas répondre aux mêmes exigences de propreté. Il est impératif de toujours spécifier le matériau selon les normes de biocompatibilité ASTM ou ISO dans les plans.
ISO 10993 Biocompatibilité vs. Propriétés mécaniques
La biocompatibilité et la résistance mécanique sont deux choses différentes. La norme ISO 10993 indique si un matériau est sans danger pour le contact corporel. Elle vérifie sa toxicité et son potentiel irritant. Cependant, un matériau peut être conforme à la norme ISO 10993 sans pour autant présenter la résistance mécanique requise pour un implant porteur. Votre plan doit impérativement respecter les deux exigences. L'une ne garantit pas l'autre.
Principaux alliages et polymères : titane, PEEK, acier inoxydable
Les alliages de titane comme le Ti-6Al-4V ELI (ASTM F136) sont couramment utilisés pour les implants. Le PEEK offre une radiotransparence aux instruments chirurgicaux. L'acier inoxydable 316L assure une résistance à la corrosion pour les dispositifs temporaires. Chaque matériau possède une norme spécifique. Votre plan doit impérativement mentionner le matériau approprié. Le fait qu'une usine utilise un matériau de qualité similaire sans autorisation est un signe d'alerte.
Des MTR manquants : un signal d’alarme majeur
Un rapport d'essai des matériaux (REM) constitue votre preuve. Il indique la composition chimique et les propriétés mécaniques de la matière première. Sans ce document, il est impossible de vérifier la composition de votre composant médical usiné CNC. Une usine qui lance une production sans certificats de matériaux valides prend un risque considérable.
Vérification de la traçabilité chimique et du numéro de coulée
Le certificat de fabrication (MTR) est associé à un numéro de coulée spécifique du laminoir. Ce numéro permet de suivre l'origine exacte du lot de matière. En cas de problème ultérieur, il est possible d'en identifier la cause. La conformité réglementaire repose sur cette traçabilité. N'acceptez jamais un certificat sans numéro de coulée.
Rôle des MTR dans les audits de la FDA et les dossiers d'historique des dispositifs
Les auditeurs de la FDA recherchent les certificats de conformité des matériaux (MTR) dans vos dossiers d'historique des dispositifs (DHR). Le DHR doit attester que chaque composant médical usiné CNC a été fabriqué à partir de matériaux approuvés. L'absence de MTR peut entraîner une non-conformité lors d'un audit. Pour une usine d'usinage CNC spécialisée dans la fabrication de dispositifs médicaux , il s'agit d'une exigence fondamentale.
Audit du processus de manutention des matériaux d'une usine
La manière dont une usine gère les matières premières en dit long sur son contrôle qualité. Si possible, visitez ses installations. Observez comment les matières premières sont stockées, étiquetées et transportées. Un système désorganisé est souvent source d'erreurs.
Consultez leur liste de fournisseurs agréés (AVL)
Une bonne usine tient à jour une liste de fournisseurs agréés (LFA). Cette liste indique les fournisseurs de matériaux auxquels elle fait confiance. Chaque fournisseur doit posséder une base de qualification documentée. L'absence ou l'obsolescence de la LFA est un signal d'alarme. La qualification des fournisseurs est un élément essentiel de la certification ISO 13485. Demandez à consulter leur LFA.
Confirmer le tri des déchets et les contrôles de contamination
Les copeaux et les déchets métalliques doivent être séparés par type de matériau. Mélanger des copeaux de titane avec des copeaux d'acier peut entraîner une contamination, susceptible de rendre inutilisable un lot de pièces. Une usine qui ne trie pas ses déchets ne maîtrise pas son processus de fabrication. Vérifiez ses pratiques de gestion des copeaux et de confinement des déchets. Ces détails sont essentiels lors de l'approvisionnement en composants médicaux usinés CNC.
Le partenaire idéal disposera de tous ces contrôles. L'usinage de précision pour les dispositifs médicaux ne tolère aucun raccourci.
Tolérances de précision pour les composants médicaux usinés CNC
Les tolérances d'usinage standard de l'ordre de ±0.010 mm conviennent parfaitement aux supports et aux boîtiers. Les dispositifs médicaux exigent un contrôle plus strict. Un implant chirurgical qui bouge de quelques millièmes de pouce peut se desserrer avec le temps. Une cassette fluidique présentant une fuite d'étanchéité peut se rompre pendant une intervention. Ces problèmes résultent de choix de tolérance effectués avant même le début de l'usinage.
Écarts de tolérance entre les normes et les normes médicales
L'écart entre l'usinage standard et l'usinage de qualité médicale est important. Voici une comparaison des niveaux de tolérance typiques :
| Niveau de tolérance | Usage commun | Impact sur la production |
| ±.005″ | Pièces industrielles générales | Coût standard et temps de cycle |
| ±.001″ | Ensembles mobiles, dispositifs | Configuration modérée, alimentation plus lente |
| ±.0001″ | Aérospatiale, médicale, qualité laboratoire | Outils spéciaux, protocoles d'assurance qualité stricts |
L'usinage CNC de précision pour le secteur médical atteint généralement une tolérance de ±0,05 mm (0.002″) ou moins. Des opérations d'alésage sur gabarit spéciales peuvent atteindre une tolérance de ±0,013 mm (0.0005″) pour les zones critiques, soit vingt fois plus précis que les capacités standard.
Comment les tolérances affectent l'ajustement, le fonctionnement et la sécurité
Des dimensions trop larges peuvent entraîner le desserrement de l'implant ou une fuite du système fluidique. Ce sont des modes de défaillance directs. Mais voici le paradoxe : des tolérances trop strictes, impossibles à atteindre, augmentent le taux de rebut sans pour autant améliorer la santé du patient. L'idéal se situe entre un jeu excessif et un jeu impossible. Définir des tolérances réalistes pour les dispositifs médicaux garantit un mouvement fluide et une ostéointégration stable. Cela évite le blocage du dispositif ou son rejet par l'organisme.
Coûts cachés du surdimensionnement des tolérances
Chaque décimale supplémentaire engendre des coûts supplémentaires. Des tolérances plus strictes nécessitent des outils spéciaux, des vitesses d'avance plus lentes et un temps de contrôle plus long. Un composant médical usiné CNC, initialement prévu pour une précision de ±0005″, requiert désormais une précision de ±005″. Le temps de réglage triple. Le taux de rebut augmente. Les délais de livraison s'allongent. La fabrication de dispositifs médicaux est moyennement sensible aux coûts, contrairement au secteur aérospatial où la précision absolue prime sur le coût. La tolérance doit être adaptée à la fonction. La précision n'est pas une fin en soi.
L'inspection en cours de production est plus efficace que les contrôles finaux.
Attendre la fin de l'usinage CNC de la pièce médicale avant de la mesurer crée un écart dangereux. Si un défaut survient en cours de production, on ne s'en aperçoit qu'après avoir fabriqué cinquante pièces défectueuses. Le contrôle en cours de production permet de détecter les problèmes dès leur apparition.
Pourquoi les géométries complexes nécessitent une surveillance en temps réel
Les géométries complexes masquent les erreurs. Une cavité profonde ou une paroi mince peuvent se déformer lors de l'usinage. L'usure des outils modifie lentement les dimensions. La surveillance en temps réel permet de détecter ces variations précocement. Les opérateurs peuvent ainsi effectuer les ajustements nécessaires avant que les composants médicaux usinés par commande numérique ne deviennent non conformes. Cette approche réduit les déchets et respecte votre planning.
Machines à mesurer tridimensionnelles et comparateurs optiques pour la vérification
Les machines à mesurer tridimensionnelles (MMT) contrôlent les caractéristiques critiques avec une grande précision. Les comparateurs optiques permettent un contrôle visuel des profils agrandis. Ces deux types d'instruments sont indispensables dans un laboratoire de métrologie spécialisé. Renseignez-vous sur les machines utilisées par le fabricant pour l'analyse géométrique de votre pièce. Un fabricant qui se contente de contrôles au pied à coulisse et au micromètre risque de ne pas détecter de petits défauts.
Questions clés concernant l'usine de métrologie
La capacité de mesure de votre fournisseur détermine ses limites en matière de contrôle qualité. Posez des questions précises avant de faire votre choix.
Les certificats d'étalonnage sont-ils à jour et traçables ?
Les certificats d'étalonnage doivent être conformes à la norme ISO/IEC 17025. Ils doivent comporter l'identification de la méthode, la date d'émission et l'incertitude de mesure pour chaque point. L'incertitude indiquée ne doit pas être inférieure au domaine d'accréditation du laboratoire. Un certificat mentionnant les résultats initiaux et finaux après ajustement témoigne d'une pratique rigoureuse.
Un certificat accrédité ISO/IEC 17025 par ANAB indique les résultats initiaux et initiaux ainsi que l'incertitude de mesure pour chaque point.
Peuvent-ils fournir des rapports dimensionnels complets avec FAI ?
L'inspection du premier article (FAI) documente chaque dimension du plan. Elle atteste que la première pièce répond à toutes les exigences avant le lancement de la production. Demandez un rapport dimensionnel complet avec la FAI. Ce document est intégré à votre dossier historique de fabrication et facilite la conformité réglementaire. Une usine de machines CNC qui hésite à fournir les données de la FAI manque de confiance dans son processus.
Choisir un partenaire pour la fabrication de composants médicaux par commande numérique (CNC) implique de vérifier sa rigueur en matière de mesure. L'usinage de précision pour les dispositifs médicaux ne tolère aucune approximation. Une usine compétente accepte les contrôles rigoureux car elle maîtrise parfaitement ses chiffres. La qualification des fournisseurs commence par ces questions. Posez-les-leur avant de vous engager.
Lacunes en matière de validation des processus et de documentation des composants médicaux CNC
La validation des processus peut sembler être une simple formalité administrative. Or, il n'en est rien. Elle garantit que vos pièces sont conformes à chaque production. La FDA considère cela comme une exigence absolue. Une usine d'usinage CNC qui néglige la validation met en péril l'ensemble de sa gamme de produits.
Exigences réglementaires relatives aux qualifications d'installation (QI), d'exploitation (QE) et de performance (QP)
La validation comporte trois étapes. La qualification d'installation (QI) vérifie que l'équipement est livré et installé correctement. La qualification opérationnelle (QO) prouve que la machine fonctionne conformément à ses spécifications. La qualification de performance (QP) confirme que l'ensemble du processus permet de produire des pièces conformes en conditions réelles.
Les organismes de réglementation tels que la FDA et l'EMA exigent des protocoles et des rapports documentés pour chaque étape de la validation des équipements, rendant ainsi les protocoles IQ/OQ/PQ obligatoires. Ces protocoles constituent un moyen direct d'assurer la conformité, garantissant que les équipements sont sûrs, précis et approuvés pour la production.
Les lettres d'avertissement de la FDA montrent ce qui se passe lorsque les usines omettent ces étapes :
- Un fabricant de dispositifs de diagnostic disposait de protocoles OQ/PQ pour une scelleuse thermique et un emballage qui ne comportaient pas de tests essentiels d'intégrité du scellage, se basant uniquement sur une inspection visuelle, et la plage d'étalonnage des équipements de test ne couvrait pas les conditions de l'étude de validation.
Chacun a reçu des avertissements pour des échecs de validation des processus.
Que signifient la qualification d'installation (QI) et la qualification opérationnelle (QO) ?
La qualification d'installation (QI) documente la machine, son emplacement et ses utilités. Elle atteste que l'équipement est conforme aux spécifications du fabricant. La qualification opérationnelle (QO) teste la machine dans différentes conditions. Elle vérifie que la température, la vitesse et la pression restent dans les limites autorisées. Ces deux étapes génèrent des rapports pouvant être présentés aux auditeurs.
Pourquoi la qualification des performances (PQ) est essentielle pour les composants médicaux CNC à haut risque
La qualification des processus (PQ) va au-delà du simple fonctionnement de la machine. Elle prouve que votre processus de fabrication de composants médicaux CNC répond à toutes les spécifications. Les scores de capabilité du processus sont essentiels. Une valeur Cpk élevée indique que le processus reste dans les tolérances. Les protocoles de PQ doivent également introduire volontairement de la variabilité : différents opérateurs, nouveaux lots de matériaux, variations d'humidité. Ces tests démontrent la robustesse du processus en conditions réelles, réduisant ainsi la variabilité inter-lots.
Comment vérifier la documentation de validation d'une usine
Demandez à consulter leurs dossiers de validation. Une usine sérieuse les partagera sans hésitation. Recherchez les protocoles signés, les rapports complets et les registres des écarts. Tout élément manquant révèle des lacunes dans leur système qualité.
Demande de rapports et de protocoles de validation d'échantillons
Demandez un exemple de rapport de validation pour un composant médical CNC similaire au vôtre. Assurez-vous qu'il contienne les données brutes, et non de simples résumés. Recherchez des critères de réussite/échec clairs. Un rapport vague masque les problèmes, tandis qu'un rapport détaillé témoigne de la fiabilité du produit.
Le rôle de la validation des procédés dans la réduction de la variabilité inter-lots
La validation des procédés de fabrication des dispositifs médicaux permet de contrôler directement la variabilité. Lorsqu'une usine valide son procédé, elle garantit sa constance. Elle documente chaque variable ayant une incidence sur la pièce. Cette documentation sert de référence pour chaque production ultérieure. Sans elle, chaque lot est une estimation.
Le lien entre la validation et les enregistrements d'historique des dispositifs (DHR)
L'historique complet de votre appareil (DHR) retrace l'histoire de chaque lot. Il comprend les matériaux, les paramètres de la machine, les opérateurs et les résultats d'inspection. La validation garantit que le DHR contient toutes les informations nécessaires.
Comment les DHR fournissent une piste d'audit complète
Un dossier complet de traçabilité des composants médicaux usinés par commande numérique (CNC) permet de remonter jusqu'à la matière première utilisée. Il indique le fabricant, la date et la machine de fabrication. Lors d'un audit de la FDA, cette traçabilité atteste de la conformité réglementaire. Les systèmes électroniques de dossiers de traçabilité nécessitent également une validation. Les étapes IQ/OQ/PQ garantissent que le logiciel capture toutes les données requises et empêche toute progression sans les informations nécessaires.
S'assurer que l'usine peut produire un DHR pour chaque lot
Demandez à votre fabricant de machines CNC un exemple de DHR (rapport de qualité des pièces). Vérifiez qu'il mentionne le numéro de coulée du matériau, les paramètres de processus et les résultats du contrôle. Assurez-vous qu'il peut en produire un pour chaque lot, et pas seulement pour le premier. Une usine certifiée ISO 13485 devrait disposer de ce système. Toute hésitation de leur part doit vous alerter.
Choisir un partenaire pour la fabrication de composants médicaux CNC, c'est vérifier sa culture de validation. Une usine compétente considère la validation comme une pratique quotidienne, et non comme un événement ponctuel. Posez les questions essentielles dès maintenant. Vos patients comptent sur les réponses.
Éviter les étapes de conception pour la fabrication (DFM) ignorées pour les composants médicaux CNC
Une usine qui prend votre plan et commence la découpe sans poser de questions peut sembler efficace. Ce silence est un signal d'alarme. L'analyse de conception pour la fabrication (DFM) permet de détecter les problèmes avant qu'ils ne se transforment en défaillances coûteuses. Négliger cette étape a un coût réel.
Le coût de l'impression sur pièce sans retour d'information
Envoyer un dessin directement en production sans retour d'information sur la fabricabilité (DFM) engendre des coûts cachés. Les cycles de reconception retardent le lancement. Des choix de matériaux inappropriés entraînent la mise au rebut de lots. Des trajectoires d'outil inadaptées aux éléments internes nécessitent des retouches ou de nouveaux outils. Les filetages s'arrachent lorsque les arêtes sont trop fines. Les faces d'aspect sont bridées et endommagées. Chaque erreur gaspille des matières premières et du temps machine.
Les chiffres sont éloquents. Les erreurs de conception peuvent considérablement augmenter les coûts d'usinage CNC . Des tolérances serrées partout allongent les temps d'usinage et de contrôle. Les cavités profondes et étroites augmentent le temps de cycle et l'usure des outils. Les petits rayons de courbure des angles internes imposent un usinage plus lent. Les dimensions de perçage non standard nécessitent une préparation supplémentaire. Les finitions de surface haut de gamme sur toutes les surfaces engendrent un polissage inutile. Les éléments nécessitant plusieurs réglages augmentent le temps de montage. Les matériaux difficiles à usiner ralentissent les vitesses de coupe.
Comment une bonne gestion des flux de données (DFM) réduit les coûts et augmente le rendement
Une analyse DFM (Design for Manufacturing) pertinente permet d'identifier les risques de fabrication en amont. Elle met en évidence les étapes d'assemblage sources de variabilité. Les alignements en plusieurs étapes, les boucles de retouche manuelle et l'outillage spécialisé sont tous examinés de près. La prise en compte de ces problèmes dès le départ réduit les défauts et les temps de cycle.
La conception pour la fabrication (DFM) optimise également la conception elle-même. Un espacement adéquat des composants, le routage des pistes et la dissipation thermique préviennent les problèmes d'assemblage. L'alignement des connecteurs et le rayon de courbure des câbles sont essentiels à la fiabilité à long terme. Les chemins de chauffe et les contraintes des joints de soudure sont optimisés afin de réduire la fatigue due aux cycles thermiques. Les principes d'assemblage généraux s'appliquent également. Il est préférable d'éviter les tolérances trop serrées lorsque des tolérances plus larges sont acceptables. L'évaluation des éléments porteurs doit être effectuée dès le début du processus. Les sous-ensembles doivent être validés avant la production en série.
La maîtrise des coûts est possible sans compromettre la qualité. La conception pour la fabrication (DFM) élimine les fonctionnalités superflues, réduit le nombre de pièces et simplifie l'outillage. Le rendement s'améliore et les rebuts diminuent. En cas de problèmes d'approvisionnement, des composants médicaux CNC alternatifs sont sécurisés à l'avance.
Risques liés à des tolérances trop serrées ou à des finitions médiocres
Un dessin trop précis engendre des coûts d'usinage excessifs. La correction des tolérances, à elle seule, permet de réduire considérablement ces coûts. Chaque décimale supplémentaire allonge le temps de réglage, ralentit les avances et augmente les contrôles. Des spécifications de finition insuffisantes entraînent un gaspillage similaire. Une finition mate sur une surface cachée allonge le temps de polissage sans aucun avantage pour le patient.
Signaux d'alarme dans la communication en ingénierie
Observez comment une usine réagit à votre document imprimé. Posent-ils des questions ? Remettent-ils en question les hypothèses ? Ou se contentent-ils d’acquiescer et de citer le texte ?
Ne pas s'enquérir de l'environnement d'utilisation finale
L'environnement d'utilisation finale change tout. Un implant subit des contraintes différentes de celles d'un instrument chirurgical. Un composant médical usiné CNC en contact avec l'os nécessite un traitement de surface différent de celui en contact uniquement avec du métal. Une usine qui ne se renseigne jamais sur l'utilisation prévue de votre pièce ne peut pas vous faire de bonnes recommandations ; elle navigue à vue.
Accepter le texte imprimé sans proposer d'alternatives
Une bonne usine propose des solutions alternatives. Elle peut recommander une nuance de matériau différente, suggérer une tolérance plus large tout en conservant la fonctionnalité, ou encore repenser une caractéristique pour faciliter l'usinage. Le silence signifie qu'elle ne se préoccupe pas de votre pièce ; elle se contente d'exécuter du code.
Valeur d'un partenariat collaboratif
Les meilleures collaborations naissent d'une collaboration étroite entre les ingénieurs. Votre équipe de conception travaille en étroite collaboration avec les machinistes. Des prototypes sont fabriqués pour valider le concept. Les modifications de conception sont apportées en temps réel. L'usinabilité et le choix des matériaux sont évalués dès le début afin de prévenir les problèmes de qualité.
Évaluer l'expérience de leur équipe d'ingénierie
Recherchez une équipe qui maîtrise la fabrication de dispositifs médicaux. Elle doit connaître les exigences de la norme ISO 13485 et disposer de salles blanches. Elle doit pouvoir fournir rapidement des pièces de précision en petites séries pour des tests itératifs. Un retour d'information sur la conception pour la fabrication (DFM) doit être inclus dans chaque devis, et non pas seulement sur demande.
Exiger un rapport DFM formel avant de soumettre un devis
Exigez que cela soit non négociable. Un rapport DFM formel atteste de l'examen attentif de vos plans. Il documente leurs recommandations et vos décisions. Il fait partie intégrante de votre dossier de conformité réglementaire. Une usine qui refuse d'en fournir un a quelque chose à cacher.
Le partenaire idéal pour la fabrication de composants médicaux par usinage CNC considère l'analyse de fabricabilité (DFM) comme une étape standard, et non comme un service supplémentaire. Il élabore une documentation complète en parallèle de la production. Il assure une montée en puissance rapide après validation, tout en améliorant continuellement ses processus. Ce partenariat raccourcit votre cycle de développement et de commercialisation.
Composants médicaux usinés par commande numérique : traçabilité et délais de livraison
Un numéro de série à lui seul ne vous protégera pas lors d'un rappel de produit. Une traçabilité réelle implique de suivre chaque détail : le lot de matières premières, les paramètres de la machine, l'opérateur ayant effectué la production et les résultats des inspections. La FDA exige une procédure opérationnelle standard écrite pour le suivi des dispositifs. Cette procédure doit inclure un programme d'assurance qualité assorti de procédures d'audit. Pour les dispositifs suivis, cette exigence demeure valable pendant toute la durée de vie utile du dispositif, soit plusieurs années.
La traçabilité, c'est bien plus qu'un simple numéro de série.
Nécessité de suivre les matériaux, les paramètres de processus et les opérateurs
Imaginez la traçabilité comme une chaîne. Chaque maillon est relié au suivant. L'identifiant du dispositif (DI) indique le fabricant et le modèle. L'identifiant de production (PI) contient le numéro de lot, le numéro de série, la date de péremption et la date de fabrication. Ensemble, ils forment un ensemble complet. Mais la chaîne ne s'arrête pas là. Il est également essentiel de savoir qui a travaillé sur la pièce, quelles dates de test ont été enregistrées et quelles erreurs ou réparations ont eu lieu en cours de production. Une usine qui se contente d'apposer un numéro de série sur la boîte vous livre une chaîne de traçabilité incomplète.
Comment la traçabilité soutient la surveillance post-commercialisation et les rappels de produits
Lorsqu'un problème survient sur le terrain, la rapidité est essentielle. La FDA exige un signalement rapide des rappels, avec des délais différents pour les dispositifs non distribués et distribués. Le temps est compté. Une usine dotée d'une traçabilité fiable peut retrouver le lot exact, consulter les résultats des tests et retracer chaque dispositif distribué. Sans ces données, il faut éplucher des archives papier, et le temps presse. La FDA exige également des fabricants qu'ils conservent des registres de distribution indiquant le nom et l'adresse de chaque établissement utilisateur. C'est ainsi que l'on sait où sont passés les composants médicaux usinés par commande numérique.
Le défi des lots et kits mixtes
S'assurer que l'usine peut gérer les assemblages multicomposants
Les kits multicomposants complexifient la production. Chaque composant médical CNC du kit possède son propre lot de matériaux, son historique et son propre rapport d'inspection. Lorsqu'une usine mélange accidentellement des lots, le kit entier devient suspect. Les erreurs courantes incluent le mélange de lots, une documentation incomplète et des investigations plus lentes. L'application partielle des modifications sur différentes configurations peut entraîner des échecs d'inspection et des retards de production. Il est donc essentiel de collaborer avec un partenaire qui assure le suivi individuel de chaque composant médical CNC, même lors d'un envoi groupé.
L'importance d'une stratégie d'étiquetage et d'emballage claire
Un emballage inadéquat peut engendrer des problèmes. Les pièces peuvent s'emmêler, se perdre ou se mélanger avec celles d'autres lots. Un étiquetage clair permet d'éviter ces désagréments. Chaque étiquette doit comporter le numéro de lot, la référence de la pièce et la quantité. L'emballage doit garantir la séparation et la protection des pièces. Une usine qui néglige l'emballage n'est pas prête pour la fabrication de dispositifs médicaux réglementés.
Comment tester leurs capacités en matière de gestion des données et de délais de livraison
Questions sur leur système ERP et leurs politiques de conservation des données
Demandez à l'usine comment elle stocke les données. Utilise-t-elle un système ERP qui suit chaque étape ? Peut-elle retrouver un dossier de lot datant de trois ans ? Le règlement européen relatif aux dispositifs médicaux (RDM) impose la conservation à long terme des dossiers, dont la durée dépend de la classification du dispositif. Même hors UE, cela constitue une bonne référence. La FDA exige également des plans de gestion des données, des contrôles d'accès et une documentation relative au contrôle des modifications. Une usine incapable d'expliquer sa politique de conservation des données représente un risque.
Demande d'un exemple d'historique de dispositif (DHR) ou d'un enregistrement de lot
Le meilleur moyen de vérifier est de demander un exemple de DHR (Dossier de Production). Vérifiez que le numéro de coulée du matériau, le nom de l'opérateur, l'identifiant de la machine et les résultats d'inspection sont bien présents. Le DHR doit correspondre à la validation du procédé qui a prouvé son bon fonctionnement. Une usine certifiée ISO 13485 dispose de ce système. Toute hésitation de leur part doit vous alerter. Les délais de livraison sont également importants. Renseignez-vous sur leurs délais moyens pour les prototypes et les séries de production. Une usine capable de fournir rapidement des données et des pièces est un atout précieux.
Vous avez maintenant identifié les six domaines critiques : les matériaux, les tolérances, les systèmes qualité, la validation des processus, la conception pour la fabrication (DFM) et la traçabilité. Chacun d’eux peut faire le succès ou l’échec de votre produit. Un seul défaut de qualité chez un fournisseur peut entraîner des rappels de produits coûtant des millions. Les dommages à la réputation persistent pendant des années.
Ne cherchez pas le devis le moins cher. Cherchez le partenaire le plus fiable. Quelqu'un qui allie précision, conformité et respect des délais. Quelqu'un qui répond à vos questions les plus pointues avec assurance.
Les équipes d'approvisionnement qui investissent dans une évaluation préalable rigoureuse évitent systématiquement ces coûts ultérieurs. C'est un investissement judicieux.
Avant d'envoyer votre prochaine demande de devis, utilisez cette liste pour évaluer vos fournisseurs actuels et potentiels. Le temps que vous consacrerez à cette vérification vous évitera des retards coûteux et des problèmes de qualité par la suite.
Un partenariat avec NOBLE pour vos composants médicaux CNC
Les étapes de sélection décrites ci-dessus convergent vers une conclusion claire : vous avez besoin d’un partenaire dont la précision est éprouvée, qui respecte scrupuleusement les normes et qui offre un service complet. NOBLE répond précisément à ces exigences. Entreprise manufacturière de premier plan en Chine, NOBLE allie un service irréprochable à une expertise pointue en usinage pour accompagner ses clients du prototype à la production en série.
Nos capacités de fabrication
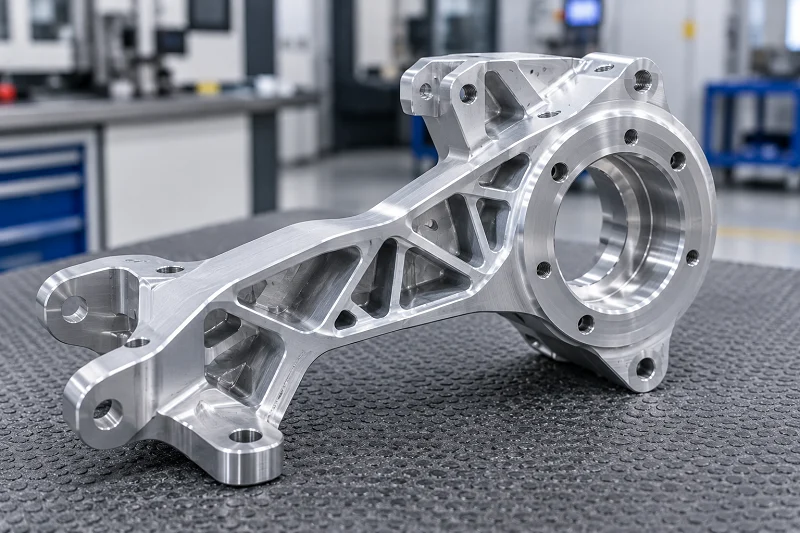
L'atelier de production de NOBLE maîtrise aussi bien le métal que le plastique. Son parc de machines comprend des centres d'usinage CNC multi-axes (fraisage et tournage), des tours suisses et des systèmes d'usinage 5 axes. Grâce à cette polyvalence, les formes complexes ne posent aucun problème. Que votre composant médical CNC nécessite des angles internes précis ou des surfaces d'implants incurvées, nos machines sont à la hauteur.
Usinage de précision pour métaux et plastiques
La liste des matériaux couvre l'ensemble du secteur médical : titane, acier inoxydable chirurgical, aluminium, Inconel, cobalt-chrome et plastiques haute performance comme le PEEK et l'Ultem. Chaque matériau requiert des réglages de coupe, des formes d'outils et des méthodes de refroidissement spécifiques. Les machinistes de NOBLE maîtrisent ces spécificités et adaptent leurs paramètres en conséquence.
- Micro-usinage pour petits composants médicaux et implantables CNC
- Usinage grand format pour pièces et boîtiers de grande taille
- Usinage de petites pièces avec des tolérances serrées
- Usinage 5 axes pour une haute précision sur des formes complexes
- Usinage suisse pour pièces de petit diamètre et de haute précision
- Collecte et vérification des données en cours de traitement à chaque étape
Le contrôle des tolérances fait l'objet d'une attention particulière. La précision standard garantit des tolérances serrées. Pour les applications exigeantes, l'usinage de précision permet d'atteindre des tolérances encore plus strictes. Des projets spéciaux peuvent atteindre ±0,005 mm (±0.0002 pouce) lorsque la conception l'impose. Cette gamme couvre un large éventail d'applications, des instruments chirurgicaux aux microcomposants utilisés dans les dispositifs mini-invasifs.
Du prototype à la production en grande série
Le passage du prototype à la production engendre souvent des variations. NOBLE élimine ce risque grâce à des processus documentés et reproductibles. Les prototypes sont expédiés rapidement, permettant ainsi des contrôles de conception sans délai. Une fois approuvés, les mêmes machines, outillages et étapes d'inspection sont adaptés à la production en grande série. Le contrôle statistique des processus surveille les variations en temps réel, détectant les dérives avant que les composants médicaux usinés par CNC ne deviennent non conformes. Cette méthode garantit une qualité constante, que vous commandiez cinquante ou cinquante mille pièces.
Certifications et assurance qualité
Les certifications attestent de l'engagement d'une usine envers la qualité. NOBLE détient les certifications ISO 9001:2015 et ISO 13485:2016, couvrant la gestion générale de la qualité et les contrôles spécifiques aux dispositifs médicaux. Cette double certification démontre sa capacité à assurer une production réglementée.
ISO 9001:2015 et ISO 13485:2016
Ces deux normes sont complémentaires. La norme ISO 9001 fournit le cadre général pour la satisfaction client et l'amélioration continue. La certification ISO 13485 ajoute des contrôles obligatoires relatifs aux dispositifs médicaux, absents de la norme ISO 9001.
| Aspect | ISO 9001: 2015 | ISO 13485: 2016 |
| Objectif principal | Satisfaction client | Respect des règles et sécurité des patients |
| Gestion du risque | Amélioration générale | Obligatoire, conforme à la norme ISO 14971 |
| Contrôles de conception | Pas nécessaire | Fichiers de conception requis avec les résultats relatifs aux risques |
| Traçabilité | Identification générale | Enregistrements de lots, enregistrements d'historique des appareils |
| Validation du processus | Pas nécessaire | Nécessaire pour la stérilisation et le soudage |
| Spécifications de propreté | Non spécifié | Exigences de propreté écrites |
Ce tableau illustre l'écart entre la qualité standard et la qualité médicale. NOBLE répond aux deux normes, vous garantissant ainsi une livraison en toute confiance.
Protocoles d'inspection et de test rigoureux
L'inspection est réalisée à de nombreux points de contrôle, et pas seulement à la fin. L'inspection du premier article (FAI) vérifie l'ensemble du processus de production avant le lancement des séries complètes. L'inspection en cours de production utilise des machines à mesurer tridimensionnelles (MMT) étalonnées pour vérifier les dimensions des pièces tout au long de la production. Les tests finaux confirment l'état de surface, les propriétés des matériaux et la précision dimensionnelle. Chaque mesure est enregistrée, constituant ainsi une documentation complète pour les audits réglementaires. Cette approche rigoureuse répond aux exigences de la FDA et soutient votre propre système qualité.
Une approche de service complet
NOBLE propose bien plus que de l'usinage. Son modèle de service complet inclut l'assistance à la conception, le travail d'équipe en ingénierie, l'assemblage et la post-production. Cette approche intégrée réduit le nombre de vos fournisseurs et simplifie la gestion de vos projets.
Soutien à la conception et collaboration en ingénierie
Une collaboration précoce permet d'éviter des erreurs coûteuses. Les ingénieurs de NOBLE examinent vos conceptions afin d'en évaluer la faisabilité, en signalant les problèmes de tolérance, les éventuels soucis liés aux matériaux ou les défauts de finition de surface avant même le lancement de l'outillage. Ce retour d'information sur la conception pour la fabrication (DFM) permet de gagner du temps et de l'argent. L'équipe d'ingénierie propose également d'autres matériaux ou procédés lorsqu'ils offrent de meilleurs résultats. Grâce à cette approche collaborative, vous bénéficiez d'une expertise pointue, et non d'un simple devis.
Montage et services de post-traitement
Les services de post-traitement comprennent la finition, le revêtement et l'assemblage. L'assemblage en salle blanche prend en charge les composants médicaux CNC qui doivent rester stériles. Les opérations de finition permettent d'obtenir la rugosité de surface requise par votre conception, qu'il s'agisse d'un polissage miroir pour les surfaces mobiles ou d'une finition texturée pour les zones de contact osseux. Les services d'assemblage regroupent plusieurs pièces, réduisant ainsi vos opérations de manutention et de contrôle. Cette capacité intégrée vous permet de bénéficier d'un service unique pour gérer l'intégralité de votre chaîne de production, de la matière première au composant médical CNC fini et prêt à l'emploi.
L'alliance d'un usinage de précision, d'une double certification et d'un service d'assistance complet fait de NOBLE la solution idéale pour répondre aux critères de sélection présentés dans ce guide. Contactez NOBLE pour une consultation et constatez la différence qu'apporte un véritable partenaire de fabrication.
Pour choisir le partenaire idéal en usinage CNC pour vos composants médicaux, quatre domaines clés sont à considérer : les procédés de base comme le fraisage et l’usinage suisse, les matériaux biocompatibles, les normes de précision et la conformité réglementaire. Chaque choix que vous faites a un impact direct sur la sécurité des patients et le bon fonctionnement du dispositif. Un service d’usinage CNC fiable doit posséder les certifications requises et réussir des inspections rigoureuses. Des enregistrements complets et détaillés permettent d’éviter les rappels de produits coûteux et facilitent la préparation aux audits. Ce guide constitue une liste de contrôle pratique pour la sélection des fournisseurs. Un prestataire de services compétent devient un véritable partenaire qui vous accompagne dans votre entrée sur le marché et la réussite de votre produit. Contactez NOBLE dès aujourd’hui pour une consultation personnalisée. Nous mettons à votre disposition les compétences, l’expertise FDA et le soutien complet nécessaires à la concrétisation de votre dispositif médical. Votre succès est notre priorité absolue. Confiez-nous votre projet et atteignez-le en toute sérénité.
FAQ sur les composants médicaux CNC
Quelles certifications une usine de fabrication de dispositifs médicaux par commande numérique (CNC) doit-elle posséder ?
La norme ISO 13485 est le point de départ. Elle encadre la gestion de la qualité dans la fabrication des dispositifs médicaux. Recherchez-la dans leurs supports marketing. Demandez à voir leur certificat. Une usine qui n'en est pas dotée ne peut pas prouver sa conformité aux réglementations.
Comment puis-je demander un échantillon d'historique de périphérique ?
N'hésitez pas à demander. Une bonne usine vous fournira sans délai un exemple de fiche technique. Vérifiez les numéros de coulée, les noms des opérateurs, les identifiants des machines et les résultats des contrôles. S'ils hésitent ou refusent, cela en dit long.
Quelle est la différence entre ISO 13485 et ISO 9001 ?
La norme ISO 9001 couvre la gestion de la qualité en général. La norme ISO 13485 ajoute des exigences spécifiques au secteur médical, telles que la gestion des risques, la traçabilité et la conformité réglementaire. Les fabricants de dispositifs médicaux doivent être certifiés ISO 13485. Les ateliers d'usinage classiques sont généralement certifiés ISO 9001.
Une petite usine peut-elle fabriquer des pièces de qualité médicale ?
La taille importe moins que les systèmes. Une petite usine certifiée ISO 13485, disposant des documents de validation adéquats et respectant les normes d'hygiène en matière de manutention des matériaux, peut parfaitement convenir. Vérifiez la validation de leurs procédés et leurs équipements de métrologie : ce sont ces éléments qui comptent le plus, bien plus que leur superficie.
Combien de temps dure un projet CNC médical typique ?
Les délais de livraison varient selon la complexité et le volume. Renseignez-vous sur leurs délais moyens pour les prototypes et les séries de production. Une usine fiable vous fournira un calendrier précis avant tout engagement. Si elle hésite, creusez davantage.
Quels documents dois-je attendre avec chaque envoi ?
Attendez-vous à un dossier historique du dispositif, des rapports d'essais des matériaux et un rapport d'inspection du premier article. Ce dossier doit retracer chaque composant médical usiné CNC jusqu'à son lot de matière première. L'absence de documents entraîne des lacunes dans la traçabilité.
À quelle fréquence dois-je auditer mon fournisseur ?
Effectuez un audit avant la première commande, puis un audit annuel ou après toute modification importante. Une nouvelle machine, de nouveaux locaux ou un nouveau personnel peuvent en altérer la qualité. Des contrôles réguliers garantissent votre sécurité.