
Introduction : Pourquoi l'acier inoxydable a-t-il besoin d'une passivation ?
Vous avez une pièce en acier inoxydable. Son nom suggère qu'elle ne rouillera pas. Pourtant, après soudage, usinage, après avoir été exposée à un gabarit en acier au carbone dans l'atelier, elle rouille. Vous voyez des traces orangées. Vous constatez des piqûres. Le matériau est « inoxydable », mais sa surface est altérée.
Voici ce qui se passe. La protection naturelle de l'acier, cette fine couche invisible d'oxyde de chrome, est altérée. Des particules de fer provenant des outils de coupe ou de la poussière d'atelier s'y incrustent. La surface devient chimiquement active. Elle n'est plus passive. Elle est prête à se corroder.
La passivation remédie à ce problème. Il s'agit d'un traitement chimique qui élimine les contaminants de surface. Plus important encore, il induit la formation d'une nouvelle couche d'oxyde dense et inerte, principalement d'oxyde de chrome. Ce procédé permet au métal de passer d'un état actif et sensible à la corrosion à un état passif et protégé.
Cet article explique les principes scientifiques de cette transformation. Nous examinerons les produits chimiques couramment utilisés et les procédures opératoires standard en usine. Nous aborderons également brièvement d'autres étapes clés de post-traitement de l'acier inoxydable, au-delà de la passivation.
Comprendre les principes et l'importance de la passivation
Entrons dans le vif du sujet, d'un point de vue scientifique. Ce n'est pas de la magie, mais bien de la chimie à l'œuvre.
La science derrière la passivation
À la surface, un métal est plongé dans un bain chimique. C'est l'interface. Les réactions qui s'y produisent sont de nature électrochimique. L'acide réagit avec le fer libre – le contaminant – et le dissout. Simultanément, le chrome contenu dans l'acier réagit avec l'oxygène. Il se forme une fine couche d'oxyde très adhérente. Le métal, initialement enclin à interagir avec son environnement, finit par l'ignorer.
Voici le secret : cette couche d'oxyde est auto-réparatrice. Il suffit de la gratter pour exposer du chrome neuf. Ce chrome réagit immédiatement avec l'oxygène de l'air et la couche protectrice se reforme. Fini les points de rouille qui s'étendent ! Le matériau se répare de lui-même.
Principaux avantages de la passivation
On commence par éliminer le fer libre. Ces particules microscopiques provenant des outils de coupe, du meulage ou du contact avec l'acier au carbone disparaissent. Sans ce fer, on évite l'apparition de ces taches de rouille secondaires orangées sur une pièce qui devrait être en acier inoxydable.
Deuxièmement, vous optimisez la résistance à la corrosion. Une pièce correctement passivée résiste aux environnements agressifs. Les chlorures présents dans l'eau salée ou les produits de dégivrage sont très corrosifs pour l'acier inoxydable non traité. La couche passive les bloque.
Troisièmement, on obtient une surface stable pour les revêtements. Peinture, revêtement en poudre ou autres finitions nécessitent une base propre et uniforme. La passivation assure cette base. Le revêtement adhère correctement et dure plus longtemps. Omettre cette étape risque d'entraîner un défaut d'adhérence ultérieur.
Produits chimiques couramment utilisés en passivation
À présent, intéressons-nous aux produits chimiques que vous utilisez. Ce choix est important : il influe sur la sécurité, le respect de l’environnement et les performances finales de votre pièce.
L'ancienne méthode : Impact environnemental élevé
Les systèmes à base d'acide nitrique ont été la norme pendant des décennies. Ils fonctionnent : ils dissolvent le fer et forment la couche d'oxyde. Mais ce procédé présente des inconvénients majeurs : il génère des fumées jaunes dangereuses, produit des déchets toxiques et son élimination est coûteuse et strictement réglementée.
Les systèmes à base d'acide chromique sont encore plus agressifs. Le chrome hexavalent est un puissant oxydant. Il est efficace, mais les restrictions environnementales sont sévères. De nombreuses juridictions ont quasiment interdit son utilisation en production. La responsabilité est importante.
La nouvelle approche : des alternatives écologiques
Les formulations à base de chrome trivalent offrent un compromis idéal. Elles réduisent considérablement la toxicité tout en maintenant une protection anticorrosion comparable. Leur composition chimique est plus sûre pour les travailleurs et l'environnement.
Les systèmes sans chrome gagnent du terrain. Ils utilisent des molybdates, des silicates ou des sels de titane et de zirconium. Ils ne contiennent pas de métaux lourds et ne sont pas classés comme déchets dangereux. Leurs performances sont excellentes pour de nombreuses applications.
Les systèmes à base d'acides organiques, notamment les passivateurs à base d'acide citrique, constituent l'option la plus propre. Ils ne dégagent ni vapeurs jaunes d'oxyde nitrique, ni déchets toxiques. La solution est biodégradable. C'est le choix idéal pour les équipements alimentaires et les dispositifs médicaux. Sécurité et conformité garanties.
Comment choisir le bon produit chimique de passivation ?
Trois facteurs déterminent cette décision.
Tout d'abord, le matériau. De quelle nuance d'acier inoxydable s'agit-il ? Le 304 se comporte différemment du 316. Les nuances ferritiques comme le 430 ont leurs propres exigences. Il faut adapter la composition chimique à l'alliage.
Deuxièmement, la réglementation. Les normes RoHS et REACH sont obligatoires. Si vos pièces sont destinées à l'Europe, vous devez vous y conformer. Le choix des produits chimiques détermine si vous respectez ces normes.
Troisièmement, les exigences de performance. À quoi la pièce doit-elle résister ? Les tests au brouillard salin permettent de répondre à cette question. Deux heures de résistance, c’est une chose. Deux cents heures, c’en est une autre. Vos paramètres chimiques et de processus doivent garantir le résultat escompté. Aucun compromis n’est possible.
Processus de passivation étape par étape (8 étapes clés)
Examinons en détail le processus de passivation. Il ne s'agit pas d'une simple immersion, mais d'une série d'étapes contrôlées. Chacune d'elles est cruciale. En négliger une seule, c'est risquer de compromettre tout le lot.
Étape 1 : Prétraitement (Nettoyage de surface)
On commence par le nettoyage. La pièce sort de la machine recouverte d'huiles, de fluides de coupe et de résidus d'atelier. Le dégraissage permet d'éliminer tout cela. Un lavage alcalin ou un nettoyage par ultrasons sont les plus efficaces. La surface doit être chimiquement propre avant tout contact avec un acide.
Si la pièce présente des soudures ou des traces de chaleur, on procède au décapage . Cette étape, plus agressive, utilise un acide puissant pour éliminer l'oxydation importante due aux soudures. Elle n'est pas toujours nécessaire, mais lorsqu'elle l'est, son omission empêche la passivation d'atteindre les zones affectées thermiquement.
Ensuite, rincez . Pas à l'eau du robinet. À l'eau déminéralisée. L'eau ordinaire laisse des dépôts minéraux et recontamine la surface. Vous venez de nettoyer. Gardez-le propre.
Étape 2 : Passivation (Formation d'un film)
Passons maintenant à l'étape principale. Le traitement de passivation s'effectue par immersion ou par pulvérisation. Les paramètres sont essentiels : la température (ambiante pour certaines solutions chimiques, chauffée pour d'autres) et la durée (dix minutes pour une pièce simple, jusqu'à deux heures pour des géométries complexes ou des spécifications strictes). Le contrôle de la concentration est impératif : une concentration trop faible ne permet pas d'éliminer le fer, tandis qu'une concentration trop élevée risque d'attaquer la surface.
Étape 3 : Post-traitement et séchage
Après le bain, il faut éliminer les résidus d'acide. Pour les pièces simples, un bon rinçage à l'eau suffit. Pour les géométries complexes présentant des crevasses ou des trous borgnes, une neutralisation est nécessaire . Un bain alcalin doux permet d'éliminer les résidus d'acide présents dans les interstices.
Puis le rinçage final . Eau déminéralisée de haute pureté. Minutieux. Sans compromis.
Le séchage est la dernière étape avant l'inspection. On utilise de l'air chaud ou de l'air comprimé propre. Les traces d'eau restantes constituent une contamination. Elles emprisonnent l'humidité et compromettent le bon déroulement du processus.
Étape 4 : Contrôle qualité
Vous testez le travail.
Inspection visuelle préalable. La surface doit paraître uniforme : sans taches, sans décoloration.
Le test au sulfate de cuivre , souvent appelé méthode du point bleu, est un contrôle rapide. Déposez une goutte. Si elle devient bleue rapidement, du fer libre est encore présent. Le lot est non conforme.
Pour les applications exigeantes, on effectue un test de brouillard salin selon la norme ASTM B117. Plusieurs heures d'exposition en chambre de corrosion confirment le niveau de résistance à la corrosion. C'est la preuve que la pièce est parfaitement passivée et qu'elle fonctionnera correctement.
Chaque étape s'appuie sur la précédente. Le processus est linéaire, mais la rigueur doit être absolue. Un rinçage manqué, une seule variation de température, et vous livrez des pièces qui rouilleront sur le terrain.
Autres procédés de post-traitement clés pour l'acier inoxydable
On ne s'arrête pas à la passivation. Il existe toute une gamme de post-traitements pour l'acier inoxydable. Chacun modifie la pièce différemment. Le choix se fait en fonction des besoins de la pièce.
1. Finition mécanique des surfaces (esthétique et texture)
Il s'agit d'esthétique et de texture. On peut polir d'une finition satinée basique jusqu'à un fini miroir n° 8. Ce fini miroir n'est pas seulement joli ; il est aussi plus facile à nettoyer. Les bactéries n'ont nulle part où se cacher.
Le brossage ou le grainage linéaire confèrent cet aspect satiné et uniforme que l'on retrouve sur les panneaux médicaux et les ustensiles de cuisine. Il masque les petites rayures et donne un aspect soigné.
Le grenaillage a deux effets : il élimine les marques d'outillage et crée une surface mate uniforme. Il comprime également la couche superficielle, ce qui améliore la résistance à la fatigue. La pièce gagne ainsi en robustesse grâce à une finition homogène.
2. Électropolissage (Polissage électrochimique)
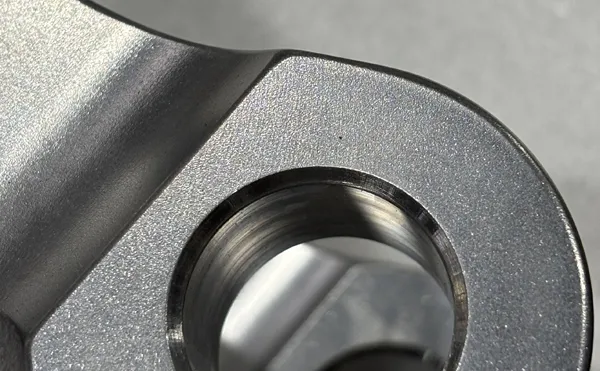
C'est une passivation ultra-rapide. Le principe est différent : on utilise un bain électrochimique. La pièce sert d'anode. Un courant électrique circule. Le métal se dissout à partir des aspérités microscopiques de la surface. Les creux restent intacts.
Le résultat est une surface plus lisse que n'importe quel polissage mécanique. Les contaminants incrustés sont éliminés simultanément. La résistance à la corrosion est considérablement améliorée. C'est pourquoi les industries pharmaceutique et des semi-conducteurs l'exigent. Une rugosité de surface ultra-faible empêche toute accumulation de particules. La propreté est absolue.
3. Traitement thermique (pour des exigences de performance spécifiques)
Certaines applications nécessitent des modifications métallurgiques spécifiques.
Le recuit de mise en solution est utilisé pour les aciers austénitiques comme l'304 après soudage. On chauffe la pièce, on la maintient à cette température, puis on la trempe. Ce procédé dissout les carbures de chrome formés dans la zone de soudure. La résistance à la corrosion est ainsi rétablie. Ce traitement élimine également le magnétisme pouvant apparaître suite à un écrouissage.
Le traitement de relaxation des contraintes est destiné aux pièces ayant subi un pliage ou un usinage important. Les contraintes résiduelles peuvent engendrer des fissures de corrosion sous contrainte. On chauffe la pièce à une température plus basse, ce qui détend les contraintes et réduit le risque.
4. Revêtements de surface et durcissement
Parfois, le substrat en acier inoxydable ne suffit pas à lui seul.
Le revêtement PVD (dépôt physique en phase vapeur) forme une fine couche dure. On retrouve des finitions en titane noir ou en or rose sur les instruments chirurgicaux et les produits de consommation. Il est à la fois décoratif et résistant à l'usure. L'instrument dure plus longtemps et arbore un aspect unique.
Les revêtements en PTFE ou antiadhésifs sont utilisés pour le démoulage de pièces. Par exemple : moules, pièces de dispositifs médicaux ne devant pas adhérer, surfaces à faible coefficient de frottement. Le revêtement confère des propriétés que le métal seul ne possède pas.
Chaque traitement a son utilité. On les combine en fonction de la durée de vie de la pièce. Un instrument chirurgical poli miroir, électropoli et revêtu de PVD est un produit différent d'un bracket microbillé et passivé. Les deux sont en acier inoxydable. Les deux sont appropriés. C'est l'application qui détermine le traitement.
Pourquoi choisir NOBLE pour vos pièces en acier inoxydable ?
Il vous faut un partenaire capable de gérer l'ensemble du projet. Pas un atelier pour l'usinage, un autre pour la passivation, un troisième pour la finition. Cette chaîne crée des lacunes. NOBLE les comble.
Du début à la fin
Nous sommes spécialisés dans l'usinage CNC de précision. Mais notre accompagnement ne s'arrête pas à la sortie de la pièce de la machine. Nous prenons en charge l'intégralité du processus, de la matière première à l'assemblage final. Vous n'avez pas à gérer trois fournisseurs, vous traitez avec une seule équipe.
Nos activités internes
L'usinage est notre priorité. Nous disposons de centres d'usinage de pointe pour le fraisage et le tournage. Les géométries complexes sont notre quotidien. Nous exigeons des tolérances serrées. Nous travaillons avec différents types d'acier inoxydable : 304, 316, 17-4, et autres.
L'étape suivante est la finition de surface. Nous ne la sous-traitons pas. Passivation, électropolissage, finition mécanique (polissage, brossage, grenaillage) et traitement thermique sont tous réalisés dans nos locaux. Le contrôle est total. La qualité est constante.
L'assistance technique est présente tout au long du processus. Nous vérifions la faisabilité de votre conception avant même de tailler la moindre puce. Nous optimisons la géométrie en fonction des coûts, de l'usinabilité et des performances finales.
L'assemblage et la logistique complètent le processus. Assemblage des composants, emballage et livraison juste à temps. La pièce arrive prête à être installée.
Pourquoi est-ce important
Vous bénéficiez d'une qualité constante. Pas d'intermédiaires. Pas de renvoi de responsabilité entre l'atelier d'usinage et le finisseur. Chaque étape est gérée en interne. Inspection réalisée par la même équipe.
Les délais de livraison sont réduits. Vous n'avez plus à attendre qu'une pièce quitte un atelier, traverse la ville et fasse la queue ailleurs. Le flux de travail est optimisé. Les délais sont raccourcis.
La responsabilisation est simple. Une seule équipe est responsable du résultat. Une seule norme de qualité s'applique. Un seul interlocuteur répond à vos questions. Vous n'avez pas besoin de relancer plusieurs fournisseurs pour comprendre ce qui s'est passé ou pour savoir quand une commande sera livrée.
C'est là tout l'intérêt. Vous vous concentrez sur votre produit. Nous gérons la chaîne de production. De la conception à la livraison, tout est intégré.
Questions fréquentes
La passivation est-elle la même chose que le décapage ?
Non. On les confond souvent, mais ce sont deux procédés différents. Le décapage élimine la calamine et la coloration thermique, c'est-à-dire la couche d'oxyde épaisse issue de la soudure. C'est un procédé agressif. La passivation, quant à elle, forme une fine couche d'oxyde protectrice. Ces deux opérations sont souvent réalisées simultanément. On décape la soudure, on rince, puis on passive la pièce entière. C'est pourquoi on parle de « décapage et passivation ». Deux étapes pour un seul résultat.
L'acier inoxydable passivé peut-il rouiller ?
La réponse honnête est oui, mais seulement dans certaines conditions. La passivation améliore considérablement la résistance à la corrosion. Ce n'est pas une protection magique. Plongez une pièce en acier inoxydable 304 passivée dans l'eau de mer pendant des mois et vous constaterez inévitablement des piqûres. Les environnements à forte concentration de chlorures sont particulièrement agressifs. Un manque d'oxygène important peut également poser problème. Le film passif est auto-réparateur, mais il a besoin d'oxygène pour cela. En l'absence d'oxygène, une corrosion localisée peut apparaître. Pour la plupart des applications (dispositifs médicaux, équipements industriels, agroalimentaire), il remplit parfaitement sa fonction.
La passivation à l’acide citrique est-elle meilleure que l’acide nitrique ?
Tout dépend de l'objectif recherché. L'acide citrique est plus sûr : il ne dégage pas de vapeurs jaunes toxiques et n'est pas classé comme déchet dangereux. La finition de surface est souvent plus propre. C'est le choix idéal pour les équipements de qualité alimentaire et de nombreuses applications médicales.
Les systèmes à base d'acide nitrique possèdent un pouvoir oxydant supérieur. Ils restent néanmoins préconisés pour répondre à certaines exigences de haute corrosion ou à des spécifications militaires et aérospatiales particulières. Le choix ne porte pas sur la supériorité universelle du système, mais sur sa conformité à la qualité du matériau, au niveau de performance requis et aux exigences réglementaires.
La passivation nécessite-t-elle une étape de scellement ?
En général, non. Le film passif de l'acier inoxydable est naturellement dense et non poreux. Il ne nécessite pas de scellant. Le scellage est réservé à l'aluminium anodisé, dont la couche d'oxyde est poreuse et requiert un traitement à l'eau chaude ou un scellage chimique pour obturer les pores. Chaque métal a son propre comportement. Pour l'acier inoxydable, le processus de passivation forme lui-même la couche protectrice finale.







