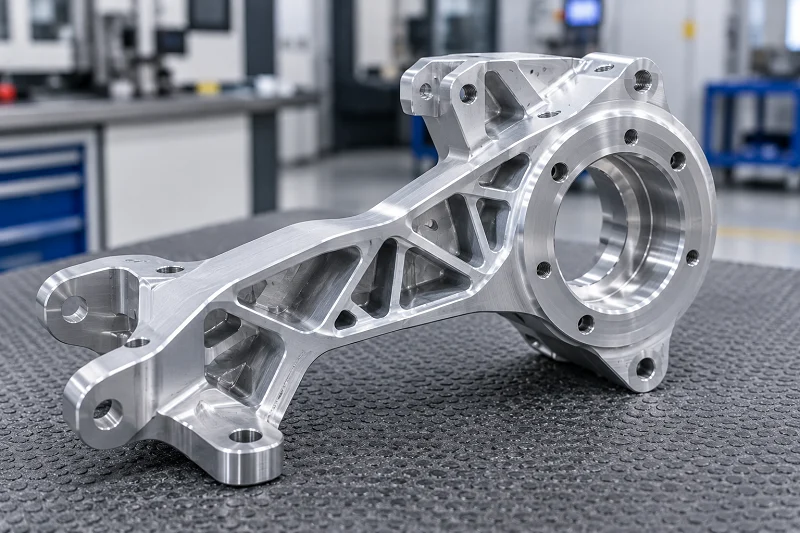
La fabrication d'un socle de platine de translation par commande numérique (CNC) exige une planification rigoureuse. Cinq étapes sont nécessaires : la conception pour la fabrication, le choix des matériaux, la stratégie d'usinage CNC, l'optimisation des coûts et la collaboration avec un atelier compétent. L'usinage CNC offre une précision micrométrique. Cette précision est obtenue grâce à une programmation maîtrisée, un outillage stable et un contrôle qualité rigoureux. La commande numérique par ordinateur permet la réalisation d'usinages complexes tels que des rainures en T et des poches d'allègement. Les fraiseuses CNC garantissent une tolérance de ± 0,1 mm (0.004 pouce) avec une finition de 0,3 mm (125 microns). Les angles internes nécessitent un rayon de courbure de 6,35 mm (1/4 de pouce). Une approche d'usinage appropriée assure le bon fonctionnement de votre système de translation. La compréhension des systèmes d'usinage CNC est essentielle pour la qualité. L'usinage CNC requiert la configuration de la machine, des machines-outils et un mouvement linéaire. Une conception CNC de qualité favorise l'obtention de résultats optimaux. Cette approche garantit des résultats constants d'une série à l'autre.
Conception pour la fabrication d'un socle de platine de mouvement CNC
La conception pour la fabrication (DFM) ne se limite pas à faciliter l'usinage des pièces. Pour un bâti de table de commande numérique (CNC), la DFM vise à garantir que la pièce remplisse ses fonctions après usinage. La planéité, le parallélisme et la précision dimensionnelle dépendent de la qualité de la conception pour le processus CNC. Une bonne DFM transforme une conception complexe en une pièce fiable. Des choix judicieux réduisent le temps d'usinage et améliorent la qualité.
Règles de conception critiques pour l'usinabilité
Conception pour les angles et les rayons internes
Les angles internes peuvent poser problème s'ils ne sont pas correctement conçus. Une fraise CNC usine en suivant une trajectoire circulaire. Si l'angle est vif, l'outil ne pourra pas l'atteindre. Il faudra alors effectuer des étapes supplémentaires ou utiliser un autre outil. La règle est simple : le rayon de courbure vertical de l'angle interne doit être au moins égal au tiers de la profondeur de la cavité. Mieux encore, utilisez un rayon égal à 130 % du rayon de courbure de l'outil. Par exemple, une fraise de 10 mm nécessite un rayon de courbure minimal de 6.5 mm. Cela assure un mouvement fluide de l'outil, réduit son usure et améliore la finition de surface.
Le rayon de courbure du socle est également important. Spécifiez un rayon de courbure compris entre 0.5 mm et 1 mm. Cela permet à la machine d'utiliser des fraises standard. Les rayons non standard obligent l'atelier à utiliser des fraises hémisphériques, ce qui engendre des coûts supplémentaires. Les angles internes vifs créent également des concentrations de contraintes. Un rayon de courbure approprié répartit la charge et assure la solidité du socle.
Voici une référence rapide :
| Fonctionnalité | Valeur recommandée | Erreur commune |
| Rayon de courbure vertical | Au moins 1/3 de la profondeur de la cavité (130 % du rayon de l'outil) | Un rayon trop petit impose une trajectoire d'outil à 90°, ce qui dégrade la finition. |
| Rayon du sol | 0.5 mm à 1 mm | Les rayons non standard nécessitent des fraises hémisphériques, ce qui augmente le coût. |
| Épaisseur de paroi (métaux) | Au moins 0.8 mm | Les parois minces provoquent des vibrations, réduisant la précision. |
| Épaisseur de paroi (plastiques) | Au moins 1.5 mm | Les parois minces se déforment sous l'effet de la chaleur et des contraintes. |
Gestion de l'épaisseur des parois et de la rigidité structurelle
L'épaisseur des parois influe directement sur la rigidité. Pour les socles métalliques, prévoyez une épaisseur minimale de 0.8 mm. En dessous de cette valeur, le matériau vibre lors de la découpe, ce qui nuit à la précision. Pour les socles en plastique, utilisez une épaisseur minimale de 1.5 mm, car le plastique se ramollit sous l'effet de la chaleur.
Le tableau indique l'épaisseur minimale de paroi pour les matériaux courants. L'aluminium 6061 nécessite 0.8 mm. L'acier inoxydable convient à 0.75 mm. L'ABS requiert 1.5 mm. Le polycarbonate et le PEEK peuvent atteindre 1.0 mm. Ces valeurs permettent d'éviter toute déformation et de garantir la rigidité de la base sous charge.
Spécification des tolérances et Finitions de surface
Principes de base du dimensionnement et du tolérancement géométriques (GD&T)
La base d'une platine de déplacement CNC nécessite bien plus que des tolérances dimensionnelles. Elle requiert une maîtrise géométrique. La planéité indique à la CNC le degré de planéité requis. Le parallélisme garantit l'alignement de deux surfaces. Ces spécifications déterminent le fonctionnement de la base. Sans GD&T, l'atelier risque de respecter toutes les dimensions, mais de négliger la géométrie fonctionnelle.
Les surfaces de montage des rails linéaires doivent être usinées simultanément. Ceci garantit le parallélisme entre les deux logements de rail. Un usinage séparé peut entraîner des variations thermiques et des erreurs de montage, perturbant ainsi l'alignement et provoquant un blocage du système de mouvement linéaire.
Choisir la finition de surface appropriée pour les surfaces d'appui
La rugosité de surface influe sur le frottement et l'usure. Plus la valeur Ra est élevée, plus la surface est rugueuse. Pour les surfaces de roulement, la rugosité accroît le frottement entre les éléments roulants. Un frottement accru entraîne une usure plus importante et une durée de vie réduite.
Le frottement dynamique entre les pièces mobiles est proportionnel à l'état de surface. C'est pourquoi le polissage suit souvent l'usinage CNC. Pour les surfaces d'appui d'un bâti de table de translation CNC, un état de surface lisse est essentiel pour réduire le frottement et prolonger la durée de vie des roulements.
Intégration de fonctionnalités pour Montage et alignement
Conception de trous de goujons de précision
Les goujons permettent d'aligner les composants lors de l'assemblage. Ils garantissent un alignement précis et constant. La conception de ces trous est essentielle à la précision.
| Paramètre de conception | Pratique recommandée | Pourquoi ça compte |
| Forage Horizontaux | Utilisez un foret du diamètre approprié ; utilisez un foret à pointes pour les trous profonds. | Garantit une taille de trou précise pour un ajustement parfait |
| Alésage | Utiliser l'alésoir de finition à vitesse lente et constante. | Permet d'obtenir une tolérance serrée pour un alignement précis |
| Distance du bord | Maintenez une distance de 2 à 3 fois le diamètre de l'épingle par rapport au bord. | Empêche l'éclatement des trous sous charge |
| Espacement entre les broches | Espacer de 3 à 5 fois le diamètre de la broche. | Une répartition uniforme de la charge empêche l'affaiblissement. |
| Chanfrein | Chanfreiner les bords des trous | Facilite l'insertion des broches, prévient les dommages |
Ces règles garantissent la solidité de la base. Un bord cassé ou une goupille mal alignée compromet l'ensemble.
Création de rainures en T et de schémas de montage pour rails linéaires
Les rails linéaires nécessitent des surfaces de montage planes et propres. Avant toute fixation, assurez-vous que la surface est plane et propre. Utilisez un rail de référence et un rail d'entraînement. Serrez les boulons progressivement et dans l'ordre indiqué. Vérifiez le parallélisme sur toute la course, et pas seulement aux extrémités.
Adaptez le niveau de précharge à la précision de montage que vous pouvez atteindre. Une précharge trop élevée accentue les erreurs d'alignement. Une conception soignée garantit un fonctionnement fluide du système de mouvement linéaire dès le départ.
Sélection des matériaux pour la base de votre platine de mouvement CNC
Le matériau choisi pour le bâti de votre table de translation usinée par CNC détermine ses performances, son coût et sa durée de vie. Chaque option présente des avantages et des inconvénients. Certains matériaux absorbent bien les vibrations, tandis que d'autres sont légers ou faciles à usiner. La vitesse de rotation, la charge et l'environnement de production doivent guider votre choix.
Métaux pour socles haute performance
Aluminium 6061-T6 : la norme industrielle en matière de poids et de coût
L'aluminium 6061-T6 est le matériau de prédilection pour l'usinage CNC des socles de platines de translation. Il s'usine rapidement, pèse environ un tiers du poids de l'acier et coûte moins cher que la plupart des autres matériaux. Cet alliage offre un bon rapport résistance/poids et est naturellement résistant à la corrosion. Pour la plupart des platines de laboratoire et d'applications industrielles légères, ce matériau représente un excellent compromis entre performance et prix.
L'inconvénient se manifeste lors des variations de température. L'aluminium se dilate d'environ 23 ppm par degré Celsius, tandis qu'une vis-mère en acier ne se dilate que d'environ 12 ppm. Lorsque l'atelier se réchauffe, la base se dilate davantage que la vis, ce qui engendre des erreurs de positionnement. Un écart de 3 °C peut provoquer une erreur d'environ 7 micromètres sur une course de 200 mm. Pour de nombreuses applications, cela reste acceptable. Cependant, pour des opérations de précision submicronique, une autre solution est nécessaire.
Fonte et acier pour un amortissement et une stabilité optimaux
La fonte confère un avantage particulier aux platines de haute précision. Sa structure en graphite transforme les vibrations mécaniques en chaleur. Ainsi, les vibrations s'atténuent rapidement au lieu de se propager dans la base. Cet amortissement assure la stabilité de l'outil de coupe ou du palpeur pendant le travail.
La fonte offre également plusieurs avantages utiles pour l'usinage CNC :
- Excellente absorption des vibrations grâce à sa structure en graphite, un facteur clé de stabilité
- Grande résistance à la compression permettant de supporter des charges importantes sans se plier.
- Une excellente résistance à l'usure qui préserve l'aspect des surfaces pendant des années.
- Lubrification au graphite naturel qui réduit la friction dans les pièces coulissantes
- Dimension stable dans le temps, avec peu de fluage ou de relaxation des contraintes
L'inconvénient majeur réside dans le poids. Les socles en fonte sont lourds et longs à usiner. Cependant, lorsque la stabilité prime sur la rapidité, ce matériau s'impose. L'acier offre une rigidité similaire, voire supérieure en termes de résistance, mais il ne possède pas l'amortissement naturel de la fonte.
Plastiques et composites pour applications spécialisées
Utilisation de l'acétal (POM) pour les platines à faible friction et à usage léger
L'acétal, également appelé POM, convient aux applications légères où le métal est trop encombrant. Ce plastique se découpe facilement sur toutes les machines CNC. Naturellement glissant, il assure un mouvement fluide des pièces sans ajout de graisse. L'acétal résiste à l'humidité et à la plupart des solvants. Pour les prototypes ou les montages scolaires, il permet de réduire les coûts tout en offrant une précision acceptable.
La limite est la rigidité. L'acétal se déforme davantage que l'aluminium sous charge. Il se dilate également plus sous l'effet de la chaleur. Utilisez des supports en acétal de petite taille et peu chargés. Pour les applications plus exigeantes, privilégiez le métal.
Polymères chargés de fibres de carbone pour des rapports rigidité/poids élevés
Les composites en fibre de carbone révolutionnent le rapport poids/structure. La fibre de carbone possède une densité d'environ 1.6 à 1.8 g/cm³, soit environ un quart de celle de l'acier et deux tiers de celle de l'aluminium. Son module de Young varie de 230 GPa à plus de 500 GPa, égalant voire surpassant celui de l'acier (environ 200 GPa). Ce matériau offre un rapport rigidité/poids nettement supérieur à celui des alliages d'aluminium.
Pour les portiques mobiles ou les bras robotisés, ce gain de poids est crucial. Une masse réduite se traduit par une accélération plus rapide et des besoins en couple moteur moindres. Le matériau absorbe également bien les vibrations. Le principal inconvénient réside dans le coût et la complexité de fabrication. Les pièces en fibre de carbone nécessitent des matériaux et des outils d'usinage CNC spécifiques. Mais pour l'aérospatiale ou l'automatisation à grande vitesse, les performances justifient pleinement le prix.
Guide de sélection des matériaux en fonction des besoins de l'application
Adaptation des propriétés des matériaux aux exigences de charge et de vitesse
Commencez par analyser la charge. Les charges lourdes nécessitent des métaux, tandis que les charges légères conviennent aux plastiques. Pensez ensuite à la vitesse. Un mouvement rapide amplifie les vibrations ; l’amortissement devient donc essentiel. La fonte est la plus adaptée. Pour des vitesses et des charges modérées, l’aluminium 6061-T6 reste le choix le plus pratique.
Tenir compte des facteurs environnementaux (par exemple, la dilatation thermique, la corrosion)
Les variations de température affectent différemment chaque matériau. Le tableau ci-dessous illustre l'impact de la dilatation thermique sur la précision :
| Matériau / Composant | Température de transition vitreuse (ppm/°C) | Impact sur la précision |
| châssis de scène en aluminium | 23 | Elle se dilate davantage, provoquant un déséquilibre des contraintes avec la vis-mère. |
| vis-mère en acier | 12 | Dilatation moindre ; variation de 3 °C → 36 ppm → erreur d’environ 7 µm par course de 200 mm |
| échelle de verre de l'encodeur linéaire | ~ 10 | Dilatation réduite ; diminue l'erreur thermique grâce à une régulation en boucle fermée |
| Invar (alliage à faible dilatation) | Bien inférieur à l'acier/aluminium | Réduit les erreurs thermiques, mais coûteux et difficile à fabriquer. |
Une vis à billes en acier d'un mètre de long s'allonge de 36 micromètres pour une variation de température de 3 °C. Le frottement à haute vitesse génère davantage de chaleur. À 1 3000 tr/min, ce frottement peut augmenter la température de 8 °C, entraînant un allongement de 10 micromètres par 100 mm de longueur de vis. Une régulation en boucle fermée avec un codeur à échelle optique corrige une grande partie de cette erreur. En milieu humide ou corrosif, la couche d'oxyde naturelle de l'aluminium le protège. L'acier nécessite un revêtement ou un placage. Les plastiques résistent à la plupart des produits chimiques, mais ramollissent à haute température.
Stratégies d'optimisation des coûts pour l'usinage CNC
Le prix d'une platine de positionnement CNC dépend de trois facteurs principaux : le temps d'usinage, le coût des matériaux et la complexité de la mise en place. Comprendre comment ces éléments interagissent vous permet de faire des choix judicieux et de réaliser des économies sans compromettre la qualité. Analysons en détail les postes de dépenses de votre budget et comment l'optimiser.
Simplifier la conception pour réduire le temps d'usinage
Minimiser les poches profondes et les contours 3D complexes
Les poches profondes posent de réels problèmes pour l'usinage CNC. Les outils longs se courbent davantage, enlèvent plus de matière lentement et laissent souvent des surfaces plus rugueuses. La machine nécessite des passes plus légères et des passages supplémentaires pour limiter les vibrations. Les copeaux s'accumulent également dans les poches profondes, ce qui peut endommager les surfaces et accélérer l'usure des outils. Cela augmente le temps de cycle et peut nécessiter des contrôles supplémentaires ou un nettoyage manuel. Si la profondeur d'une poche n'est pas nécessaire, la réduire ou en modifier la forme permet de diminuer les coûts sans nuire à la qualité.
Les formes 3D complexes impliquent des compromis similaires. Chaque surface courbe nécessite des vitesses plus lentes et une planification plus poussée des trajectoires d'outil. Une surface plane aux formes simples s'usine beaucoup plus rapidement. Demandez-vous si cette forme sophistiquée est vraiment indispensable. Souvent, une conception plus simple offre la même résistance à un coût bien moindre.
Normalisation des diamètres de perçage et des profondeurs de filetage
Les dimensions standard correspondent aux outils disponibles. Utilisez des forets de diamètres courants tels que 1/8″, 1/4″ ou 3/8″, ou des diamètres entiers en millimètres. Évitez les dimensions non standard comme 0.492″. Les filetages doivent respecter les normes courantes telles que 4-40, 6-32 ou 1/4-20. La profondeur du trou taraudé doit être adaptée à l'application.
| Approche de conception | Incidence sur les coûts | Action recommandée |
| Tailles des fonctionnalités personnalisées | Nécessite des outils spéciaux, des dispositifs uniques ou une programmation supplémentaire | Utilisez des diamètres de perçage et des normes de filetage standard. |
| Caractéristiques standardisées | Réduit les risques d'approvisionnement et les coûts de production | Normaliser autant que possible |
Un foret standard perce un trou en quelques secondes. Fraiser ce même trou à une dimension personnalisée prend plusieurs fois plus de temps. Les économies réalisées sont rapidement significatives pour de nombreux perçages.
Choisir la bonne taille de lot et le bon fournisseur
Prototypage vs. Production : Comment le volume influe sur le coût unitaire
Les coûts de mise en place restent constants quelle que soit la taille du lot. Par conséquent, la fabrication d'un seul socle de platine de translation CNC engendre des coûts de mise en place importants par pièce. La production en série répartit ces coûts fixes sur plusieurs pièces, ce qui réduit considérablement le prix unitaire. Le tableau ci-dessous présente la répartition typique des coûts :
| Composante de coût | Pourcentage typique du coût total | Facteurs clés |
| Temps d'usinage | varie | Dureté du matériau, nombre de caractéristiques, complexité de la configuration |
| Source | varie | Barres vs plaques, type de matériau |
| installation | Cela varie selon la quantité | Coût fixe réparti sur la taille du lot |
| Finition | varie | Anodisation, revêtement en poudre, placage, polissage |
Planifiez votre phase de prototypage en tenant compte de la production. Concevez dès le départ pour la fabrication afin d'éviter des modifications coûteuses par la suite.
Les avantages d'un partenaire de fabrication pour le retour d'information sur la conception pour la fabrication (DFM)
Un bon partenaire de fabrication vérifie votre conception avant le lancement de la production. Il détecte les problèmes au plus tôt. Un partenaire de fabrication fiable aide ses clients à obtenir un prototypage et une production en série rentables. Son équipe fournit un retour d'information sur la conception en vue de la fabrication, permettant d'identifier les problèmes tant que les modifications restent peu coûteuses. Ce travail d'équipe évite les erreurs coûteuses et fluidifie l'ensemble du processus.
Compromis entre le coût des matériaux et le coût d'usinage
Quand choisir un matériau plus cher, mais plus facile à usiner
Parfois, un matériau plus cher permet en réalité de réaliser des économies globales. L'aluminium 6061-T6 s'usine rapidement et de manière fiable. Un alliage plus dur peut coûter moins cher au kilo, mais son usinage est plus long, ce qui augmente le temps de production. Comme le temps d'usinage représente une part importante du coût total, une coupe plus rapide est souvent préférable à un matériau moins cher. Le calcul est simple : il faut privilégier les matériaux qui permettent une rotation fluide de la broche.
Optimisation des stocks pour réduire le gaspillage
Commandez des barres et des plaques aux dimensions proches de celles de votre pièce finale. Les blocs surdimensionnés nécessitent un enlèvement de matière plus important, ce qui allonge le temps d'usinage et génère des déchets. Les dimensions standard réduisent les risques d'approvisionnement et simplifient l'usinage CNC. Renseignez-vous auprès de votre fournisseur sur les dimensions disponibles avant de finaliser votre conception. Un léger ajustement des dimensions de votre pièce pourrait vous permettre d'utiliser des barres et des plaques standard, réduisant ainsi le coût des matériaux et le temps d'usinage.
Guide étape par étape pour votre projet CNC de base de platine de mouvement
La réussite d'un projet de platine de translation usinée sur une machine CNC repose sur une démarche rigoureuse. Chaque étape s'appuie sur la précédente. Concevoir trop rapidement est source de problèmes. Une approche méthodique permet de gagner du temps et de l'argent, tout en garantissant une pièce finale conforme à vos exigences de précision .
Étape 1 : Finalisation de votre modèle CAO pour la base de la platine de mouvement CNC
La conception est la base de votre projet d'usinage CNC . Avant d'envoyer le modèle CAO à un atelier d'usinage , vérifiez chaque détail. Un modèle précis évite les retards et facilite la mise en place de l'usinage . Cette phase de conception est essentielle pour la précision.
Exporter le format de fichier correct (STEP, IGES)
Utilisez un format de fichier neutre comme STEP ou IGES. Ces formats de modélisation 3D transfèrent la géométrie avec précision et préservent les spécifications de conception pour l'usinage CNC . Un format de fichier incorrect bloque l'établissement du devis et retarde l'ensemble du planning d'usinage . L'utilisation d'un format inapproprié entraîne des retards dans le projet CNC . Il s'agit d'une règle fondamentale pour l'usinage CNC.
| Piège | Stratégie d'évitement |
| Tolérances trop serrées (par exemple, ±0.005 mm) | Utilisez ±0.1 mm pour les caractéristiques générales ; réservez des tolérances plus serrées uniquement aux ajustements de précision comme les sièges de roulement ou les surfaces d'accouplement. |
| Angles internes aigus (90°) | Ajoutez des congés d'un rayon d'au moins 130 % du rayon de l'outil pour permettre aux outils de fraisage standard de usiner la géométrie. |
| Poches profondes | Évitez les poches profondes pour prévenir la déviation et les vibrations de l'outil. |
| Murs minces non soutenus ou éléments hauts | Maintenir une épaisseur de paroi supérieure à 0.8 mm (aluminium) ou 0.8 mm (acier) ; éviter les rapports d'aspect excessifs ; ajouter des nervures ou des goussets pour le renforcement. |
| Ignorer les chemins d'entrée/sortie des outils | Prévoir des chanfreins d'entrée ou des zones de transition ; ajouter des zones de dégagement à la sortie pour éviter les bavures et les entailles de surface. |
Vérification de l'étanchéité géométrique et de l'échelle
Vérifiez l'absence de jeux dans votre modèle. Un jeu en surface perturbe le logiciel de la machine CNC . Les erreurs d'échelle constituent un autre écueil majeur. Une conception mal mise à l'échelle a un impact direct sur la précision de fabrication . Le système de mouvement linéaire dysfonctionnera si la base est de la mauvaise taille. Il s'agit d'une vérification fondamentale avant le début de l'usinage . Cette étape d'usinage est cruciale pour la réussite du processus.
Étape 2 : Préparation d'un dessin technique détaillé
Le dessin technique communique les intentions de conception à l' atelier d'usinage . Les annotations GD&T sont essentielles à cette communication. Un dessin conforme aux normes GD&T réduit les erreurs et garantit que l' opérateur d'usinage comprend les exigences fonctionnelles. Ceci contribue directement à l'objectif de précision de l' assemblage de mouvement linéaire . La norme de conception GD&T est bien maîtrisée par les ateliers expérimentés.
Grâce à une approche GD&T qui contrôle les positions et les orientations, ce type d'accumulation d'erreurs est moins susceptible d'entraîner des problèmes d'assemblage. Au contraire, elle prend en compte l'ensemble des tolérances, ce qui garantit la reproductibilité de la fabrication du modèle et la possibilité de remplacer les pièces. En définissant explicitement toutes les exigences de conception, un processus GD&T rigoureux assure le respect précis de toutes les spécifications dimensionnelles et de tolérance.
Comment annoter les tolérances critiques et les finitions
L'état de surface est une autre indication cruciale. Pour les surfaces d'appui, spécifiez un état lisse. Cela améliore la qualité du mouvement linéaire . Le processus d'usinage bénéficie d'annotations claires. Les tolérances doivent être clairement définies. Utilisez des formats bilatéraux (±0.1 mm) ou d'ajustement technique. La mise en place de l'usinage exige ce niveau de détail. Un bon plan de conception évite les approximations.
| Annotation critique | Norme/Valeur | Conseils d'application |
| Finition de surface | Finitions de surface standard disponibles ; finitions plus fines sur demande | Annoter directement la surface si une seule surface nécessite une finition spécifique ; sinon, placer les notes générales. |
| Tolérances | Tolérances standard selon la norme ISO 2768 ou telles que spécifiées | Uniquement requis lorsque plus serré que la norme ; utiliser des formats bilatéraux (±0.1 mm), unilatéraux ou d'ajustement technique (par exemple, 6H). |
| GD&T (Dimensionnement et tolérancement géométriques) | Symboles GD&T requis | À utiliser pour les exigences fonctionnelles ; permet des tolérances plus larges sur les caractéristiques non critiques, améliorant ainsi la qualité et réduisant les coûts. |
L'importance d'une nomenclature claire (BOM)
Une nomenclature claire évite toute confusion lors de l'assemblage . Elle définit les matériaux et la quincaillerie, ce qui permet de gagner du temps et de réduire les déchets. Une bonne conception pour la fabrication inclut une nomenclature claire, facilitant la préparation de la machine CNC par l'atelier d' usinage. La nomenclature constitue un point de référence commun à tous et fluidifie le processus d'assemblage.
- Réduction des coûts: La GD&T améliore la précision de la conception, permettant des tolérances appropriées qui optimisent la production et réduisent ainsi les coûts de fabrication.
- Fonctionnalités optimisées : L'énoncé explicite de toutes les exigences de conception garantit le respect précis des spécifications dimensionnelles et de tolérance liées à la fonctionnalité d'une pièce, assurant ainsi que la base de la platine de mouvement CNC réponde à ses exigences fonctionnelles.
- Uniformité et commodité : La norme GD&T constitue un langage commun aux fabricants, réduisant les conjectures et les erreurs d'interprétation des conceptions, ce qui garantit des géométries cohérentes et minimise les erreurs de fabrication.
- Communication précise : La transposition de conceptions complexes en pièces physiques exige une communication précise et fiable. La GD&T permet aux concepteurs, aux fabricants et aux équipes qualité de communiquer clairement, ce qui permet de gagner du temps et de l'argent et d'éviter les erreurs.
Étape 3 : Obtenir un devis instantané et une analyse DFM
L'étape suivante consiste à obtenir un devis. Demandez un détail des coûts d'usinage et des matériaux. Le temps d'usinage représente un poste de dépense important. Le programme CNC est également un facteur déterminant. Un partenaire fiable, tel qu'un fabricant, vous apporte une expertise professionnelle. Il maîtrise les subtilités de l' usinage CNC pour les socles. Son expertise permet d'optimiser la conception pour le processus d'usinage CNC .
Éléments à prendre en compte dans un devis de base de platine de mouvement CNC
Demandez un détail précis. Vérifiez le temps d'usinage et le coût des matériaux. Le partenaire de fabrication doit proposer un prix clair. Cela vous permettra de maîtriser votre budget. Un bon devis présente l' analyse de conception en vue de la fabrication et met en évidence les problèmes potentiels.
Les erreurs d'échelle peuvent engendrer des problèmes de fabrication importants. Un dimensionnement incorrect a un impact direct sur la précision et l'efficacité de la production ; ainsi, un socle de platine de translation usiné par CNC à partir d'un fichier mal dimensionné ne respectera pas les tolérances requises, ce qui entraînera des problèmes de fonctionnement du contrôle du mouvement et le rejet potentiel de la pièce finie.
Comment interpréter un rapport DFM et réviser votre conception
Le rapport DFM signalera les problèmes tels que les cavités profondes, les parois fines et les angles vifs. Par exemple, évitez les cavités profondes pour prévenir la déviation de l'outil. Ajoutez des congés aux angles internes avec un rayon d'au moins 130 % du rayon de l'outil. Cela stabilise le processus de coupe. Le rapport vous aide à revoir la conception pour un usinage optimal . Cette collaboration améliore l' assemblage final du système de mouvement linéaire . Elle garantit que la machine CNC peut produire la pièce avec une grande précision . Cette analyse est une étape cruciale du cycle de vie du projet. Elle permet de réaliser des économies et d'améliorer le système de mouvement linéaire final . Le processus d'usinage bénéficie grandement d'une analyse DFM approfondie. Un bon usinage CNC repose sur une bonne conception . L' atelier d'usinage CNC peut alors configurer la production efficacement. Ce partenariat est essentiel à la réussite du projet.
Collaborer avec un fabricant pour vos besoins en CNC de base de platine de mouvement
Vous avez conçu votre socle de table de mouvement par commande numérique, choisi le matériau adéquat et optimisé les coûts. Il vous faut maintenant un partenaire pour sa fabrication. Un fabricant fiable réunit toutes les pièces nécessaires. Son équipe prend en charge l'intégralité du processus, de votre premier fichier CAO à un socle fini, testé et prêt à l'emploi.
Nos capacités de fabrication à service complet
De l'aide à la conception à l'assemblage après usinage
Un bon fabricant ne se contente pas d'attendre vos fichiers pour commencer l'usinage. Ses ingénieurs vérifient votre conception avant toute opération. Ils recherchent les problèmes d'accès aux outils, d'épaisseur de paroi et de cumul des tolérances. Cette revue de conception permet de détecter les problèmes à un coût encore faible. Vous obtenez ainsi un retour d'information qui facilite la fabrication de la pièce sans compromettre ses performances.
L'assistance se poursuit après l'usinage. Le fabricant propose des services de post-usinage qui vous font gagner du temps et vous simplifient la vie. Il prend en charge l'ébavurage, la finition de surface et l'anodisation. Il assemble également des pièces telles que les rails linéaires, les roulements et les vis-mères sur votre base. Vous obtenez ainsi une base de platine de translation CNC prête à être intégrée à votre système, et non un simple assemblage de pièces usinées.
Leur équipe coordonne chaque étape du processus de fabrication. Vous n'avez qu'un seul interlocuteur au lieu de jongler avec plusieurs fournisseurs. Cette approche simplifiée réduit les délais et élimine toute confusion. Pour les projets complexes, ce service centralisé est un atout précieux.
Maîtrise de l'usinage de précision des métaux et des plastiques
De nombreux ateliers se spécialisent soit dans les métaux, soit dans les plastiques. Un fabricant compétent maîtrise les deux avec la même expertise. Ses machinistes savent comment l'aluminium 6061-T6 se comporte différemment de l'acétal ou des polymères chargés de fibres de carbone. Ils adaptent les avances, les vitesses et l'outillage à chaque matériau afin d'obtenir un état de surface et une précision dimensionnelle optimaux.
Cette flexibilité est essentielle lorsque la base de votre platine de translation CNC utilise des matériaux mixtes. Vous pourriez par exemple avoir une plaque de base en aluminium avec des patins de roulement ou des blocs de guidage en plastique. Le fabricant usine toutes ces pièces en interne, garantissant ainsi un assemblage parfait. Son expérience avec de nombreux matériaux lui permet également de proposer des alternatives si votre premier choix engendre des difficultés d'usinage supplémentaires.
Certifications et assurance qualité
Notre promesse de qualité avec un système de gestion de la qualité certifié
Une certification de système de management de la qualité ne se résume pas à une simple plaque. Elle témoigne d'une démarche qualité rigoureuse qui imprègne chaque étape du travail. Un fabricant certifié suit des procédures écrites pour chaque phase, de l'établissement du devis à l'inspection finale. Il collecte et analyse des indicateurs de qualité et utilise ces données pour optimiser en continu ses processus.
Pour vous, cela se traduit par des résultats constants, lot après lot. La même précision que celle obtenue sur votre prototype est garantie pour les productions en série de centaines, voire de milliers d'unités. Leur système qualité assure que chaque base de platine de mouvement usinée par CNC réponde aux mêmes exigences élevées. Vous pouvez avoir confiance en vos pièces, même si vous n'êtes pas présent lors de l'usinage.
Respect des normes médicales strictes grâce à un système de gestion de la qualité des dispositifs médicaux certifié
Les dispositifs médicaux exigent des normes encore plus strictes. La certification d'un système de gestion de la qualité des dispositifs médicaux atteste que le fabricant répond à ces exigences. Cette norme porte sur la gestion des risques, la traçabilité et les contrôles des processus. Elle est essentielle pour tout composant entrant dans la composition d'équipements de diagnostic, de robots chirurgicaux ou de systèmes d'automatisation de laboratoire.
Si votre platine de positionnement CNC est destinée à un dispositif médical, cette certification est essentielle. Elle atteste que le fabricant conserve des enregistrements détaillés de chaque étape de fabrication. Il peut ainsi retracer l'origine des matériaux et consigner chaque résultat d'inspection. Cette traçabilité simplifie vos démarches réglementaires et vous garantit que vos pièces répondent aux normes de qualité les plus strictes.
En collaborant avec un fabricant certifié, vous n'achetez pas seulement des pièces usinées. Vous bénéficiez de la tranquillité d'esprit que procure la certitude que votre fournisseur respecte des systèmes de qualité éprouvés.
La conception d'un socle de table de mouvement usiné par CNC repose sur trois éléments clés : une conception intelligente qui simplifie et réduit le coût de l'usinage ; un matériau adapté qui garantit la stabilité du système de mouvement sous charge ; et un partenaire compétent qui assure un usinage CNC d'une grande précision.
Commencez par votre conception. Vérifiez l'absence d'angles vifs et de parois fines, car ils peuvent poser problème lors de l'usinage CNC. Choisissez un matériau adapté à vos besoins. L'aluminium convient à la plupart des applications, tandis que l'acier ou la fonte supportent mieux les charges importantes. Ce choix influe sur la précision et la durabilité.
Trouvez un atelier spécialisé dans l'usinage CNC pour les bases de mouvement. Il devrait vous proposer un accompagnement en conception et des contrôles qualité. Cela permet de gagner du temps et de l'argent lors de l'assemblage. Un bon mouvement linéaire repose sur un réglage machine précis. Un opérateur qualifié fait toute la différence. Une méthode d'usinage appropriée évite des reprises coûteuses.
L'étape suivante est simple : peaufinez votre modèle CAO. Vous pouvez aussi faire appel à un partenaire, comme un fabricant, pour obtenir de l'aide. Un bon usinage CNC repose sur une bonne planification. Un atelier d'usinage compétent garantit des résultats constants.
FAQ sur les bases de platines de mouvement CNC
Quelles tolérances puis-je attendre pour une base de platine de translation CNC ?
L'usinage CNC standard offre une tolérance de ±0,1 mm (0.004″) pour la plupart des caractéristiques. Pour les surfaces d'appui critiques, des tolérances plus strictes peuvent être exigées. L'essentiel est de réserver les tolérances serrées aux seuls cas où elles sont indispensables. Cela permet de maîtriser les temps et les coûts d'usinage.
Quel matériau choisir pour mon premier prototype ?
L'aluminium 6061-T6 est le matériau de départ le plus sûr pour l'usinage CNC. Il s'usine rapidement, coûte moins cher et supporte bien la plupart des charges. Si votre plateforme nécessite un amortissement des vibrations accru, envisagez la fonte. Pour les applications légères, l'acétal permet de réduire les coûts. Choisissez le matériau en fonction de vos exigences en matière de vitesse et de charge.
Comment puis-je réduire le coût de la base de mon système de mise au point ?
Simplifiez votre conception. Évitez les cavités profondes et les contours 3D complexes. Utilisez des diamètres de perçage et des profondeurs de filetage standard. Commandez des ébauches aux dimensions proches de celles de votre pièce finale. Ces choix réduisent le temps d'usinage CNC, qui représente une part importante du coût total. Un bon partenaire de fabrication saura également repérer les raccourcis d'usinage.
Quel type de finition de surface faut-il pour les surfaces de roulement ?
Privilégiez une finition de surface lisse sur les paliers. Cette finition réduit le frottement entre les éléments roulants, prolonge la durée de vie des paliers et assure un mouvement linéaire constant. Spécifiez cette finition uniquement sur les surfaces fonctionnelles. Pour les autres zones, une finition standard permet de gagner du temps d'usinage CNC.
Comment savoir si ma conception est prête pour l'usinage CNC ?
Vérifiez l'absence d'angles internes vifs, de parois fines et de cavités profondes. Ajoutez des congés dont le rayon est au moins égal à 130 % du rayon de l'outil. Pour l'aluminium, maintenez une épaisseur de paroi supérieure à 0.8 mm afin d'éviter les vibrations lors de l'usinage. Exportez votre modèle CAO au format STEP ou IGES. Une analyse DFM réalisée par votre atelier d'usinage permettra de détecter les problèmes restants.
Qu'est-ce qui fait un bon partenaire de fabrication pour les projets CNC de bases à platine de mouvement ?
Recherchez un atelier ayant de l'expérience dans le travail des métaux et des plastiques. Il devrait vous fournir des commentaires sur la conception avant le lancement de la production. Les certifications témoignent d'un engagement envers la qualité. Un partenaire qui prend en charge l'assemblage et la finition vous fait gagner du temps sur la mise en place de vos machines. Cette solution avec un seul interlocuteur réduit les délais et les risques de confusion.