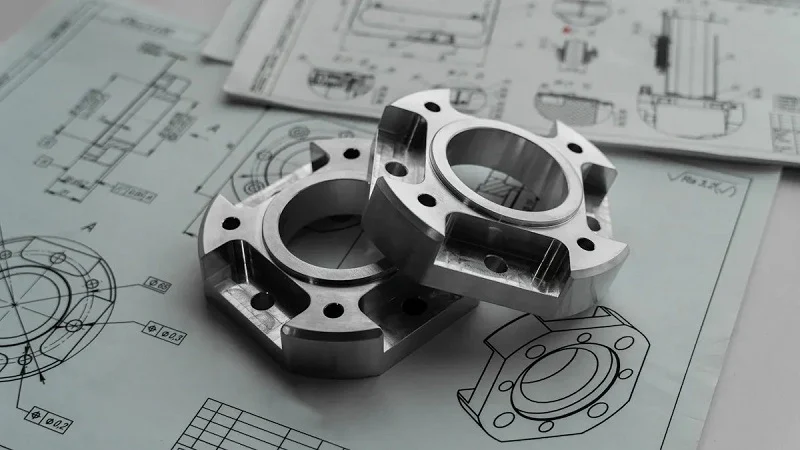
Les composants de mouvement de précision sont essentiels au fonctionnement des usines modernes. Les bras robotisés et les chaînes d'assemblage de véhicules électriques en dépendent à chaque instant. Le marché témoigne de ce besoin. Les experts prévoient une croissance annuelle de 10.4 % entre 2026 et 2033, pour atteindre 12.2 milliards de dollars en 2024. La précision, la répétabilité et la durabilité du système dépendent des matériaux et des méthodes de fabrication.
La relocalisation modifie également les critères de sélection des fournisseurs. En 2024, les entreprises ont annoncé la création de 244 000 emplois liés à la relocalisation. Les projets d’équipements industriels, comme ceux des fabricants allemands d’outils de précision, ont connu une forte hausse entre janvier 2022 et avril 2025. La capacité de production d’électricité est désormais le principal critère de choix d’un site.
| Type de preuve | Détails | Pertinence |
| Annonces d'emploi | 244,000 2024 emplois en XNUMX | Intensité du relocalisation |
| Projets industriels | ~200 projets d'IDE | activité de fabrication de précision |
| Sélection du site | Capacité de puissance n° 1 | Critères des fournisseurs |
Comment choisir les matériaux pour les applications courantes de contrôle de mouvement de précision ? Quels procédés garantissent les tolérances requises ? Comment optimiser les coûts et garantir la précision du contrôle de mouvement ? Ce guide répond à ces questions pour les ingénieurs et les équipes d’achat qui recherchent un fonctionnement fiable et répétable ainsi que des performances élevées pour leurs systèmes de contrôle de mouvement de précision.
Sélection des matériaux pour les composants de mouvement de précision
Le matériau choisi influe sur la précision et la répétabilité du système final. Pensez également à la performance et au coût. Chaque matériau présente des avantages et des inconvénients.
Métaux pour la résistance et la rigidité
Les métaux constituent l'essentiel des systèmes de commande de mouvement de précision. Ils supportent des charges importantes et conservent leur forme sous contrainte. La précision de l'assemblage dépend de la stabilité du matériau.
Alliages d'acier pour charges élevées
Les alliages d'acier offrent la plus haute résistance absolue. L'acier au carbone atteint une résistance à la traction de 570 MPa et une limite d'élasticité de 330 MPa. L'acier inoxydable atteint une résistance à la traction de 515 MPa à une dureté Rockwell B88. Pour une résistance à l'usure très élevée, l'acier trempé atteint une dureté de 65 HRC ou 900 HV. L'acier est le matériau de choix lorsque les charges sont élevées et que la flexion doit être minimale. Cependant, l'acier est lourd (7.8 g/cm³). Pour des pièces fixes comme les rails de guidage ou les bâtis de machines, cela convient parfaitement. Pour les pièces mobiles, il est préférable d'opter pour des matériaux plus légers.
Aluminium et titane pour l'allègement
L'aluminium 7075-T6 possède une résistance à la traction d'environ 540 MPa et une densité de seulement 2.7 g/cm³. Sa résistance spécifique est d'environ 196 kN·m/kg, contre environ 150 kN·m/kg pour l'acier. Ainsi, l'aluminium supporte une charge plus importante par unité de masse, malgré une résistance absolue inférieure. Pour les applications à grande vitesse, le poids est un facteur déterminant.
Le titane Ti-6Al-4V atteint une résistance à la traction d'environ 900 MPa et une limite d'élasticité de 828 MPa. Sa densité est de 4.5 g/cm³. Sa résistance spécifique d'environ 187 kN·m/kg est supérieure à celle de l'acier. Le titane est un excellent choix pour les platines de positionnement de précision. Son principal inconvénient réside dans sa facilité d'usinage : il use les outils plus rapidement. L'aluminium s'usine facilement, mais sa résistance aux charges cycliques élevées peut être compromise. L'acier offre la meilleure durée de vie en fatigue, mais il est plus lourd. Pour le contrôle de mouvement de précision, la masse en mouvement influe sur l'accélération.
Céramiques et carbures pour conditions extrêmes
Certaines applications exigent des matériaux qui dépassent les capacités des métaux. Les fortes chaleurs, l'usure abrasive ou l'exposition à des produits chimiques nécessitent l'utilisation de céramiques et de carbures.
Stabilité thermique et dureté
Les composites céramiques atteignent une dureté de 1200 HV, supérieure à celle de l'acier trempé (900 HV). Les alliages de chrome atteignent quant à eux 1100 HV. La céramique conserve sa rigidité à haute température, une caractéristique essentielle pour le contrôle précis des mouvements dans la fabrication de semi-conducteurs. Le processus de fabrication requiert un équipement spécifique.
Fragilité et défis d'usinage
L'inconvénient majeur réside dans sa fragilité. La céramique ne se plie pas ; elle se brise. Un léger choc suffit à provoquer des fissures. L'usinage est complexe. Les outils de coupe classiques s'usent rapidement. Le meulage diamant ou l'usinage par ultrasons sont souvent nécessaires, ce qui augmente les coûts et les délais de production. Il convient d'utiliser la céramique uniquement lorsque l'environnement l'exige.
Polymères et composites pour besoins spécifiques
Les matières plastiques offrent un faible coefficient de frottement, une autolubrification et une résistance chimique. Elles conviennent parfaitement à certaines pièces mécaniques de précision.
Plastiques à faible friction et autolubrifiants
Le PEEK présente une résistance à la traction de 14 000 à 16 000 psi. Le Torlon 4203 atteint une résistance à la traction de 18 000 psi et une résistance à la compression de 24 000 psi. Son module d'Young est de 600 000 psi. Le PAI offre une bonne résistance à l'usure à haute vitesse. Le Vespel conserve un faible coefficient de frottement en milieu sec, même à des températures supérieures à 300 °C. Pour les pièces mécaniques en mouvement, comme les bagues, ces matériaux réduisent le besoin de lubrification externe.
Pour les pièces de précision à mouvement linéaire, le polyacétal présente un taux d'usure 30 à 40 % inférieur à celui du Nylon 66. Sa limite PV est de 0.28 à 0.37 MPa·m/s. La rugosité optimale de la surface de contact est de 0.1 à 0.3 μm Ra. Dans les systèmes automatisés, ces propriétés permettent d'espacer les interventions de maintenance. La précision de ces pièces dépend de la stabilité du matériau. Une répétabilité constante est possible avec la nuance appropriée.
Stabilité dimensionnelle et limites environnementales
La température et l'humidité modifient les dimensions des polymères. Le UHMW a un coefficient de dilatation thermique (CTE) de 0.0001 pouce/degré. Cela entraîne une dilatation de 0.012 pouce par degré pour une pièce de 3 mètres (10 pieds). Le CTE du PTFE se situe entre 112 et 135 × 10⁻⁶/°C. Les plastiques renforcés de fibres de verre présentent un CTE plus faible, de l'ordre de 21 à 36 × 10⁻⁶/°C.
L'humidité a également une incidence. Le nylon 6 absorbe de 1.5 à 2 % d'humidité à une humidité relative de 35 à 65 %. Complètement imbibé, il absorbe de 5 à 8 %, ce qui entraîne un allongement de 2 %. L'acétal et le PEEK présentent une tolérance de ±0,025 mm (0.001 pouce). Le nylon et le PVC tolèrent une tolérance de ±0,05 mm (0.002 pouce). L'UHMW et le PEHD sont limités à ±0,127 mm (0.005 pouce). Pour ces pièces, la conception doit impérativement prendre en compte les variations environnementales.
Pour les applications de haute précision, privilégiez les matériaux à faible coefficient de dilatation thermique et à faible absorption d'humidité. L'Ultem chargé de fibres de verre possède un module de flexion de 1 300 000 psi. Cette rigidité contribue à la stabilité dimensionnelle sous charge. Le choix du matériau adapté au contrôle de mouvement de précision dépend de l'environnement, du profil de charge et de la précision requise. Ces mêmes principes s'appliquent aux machines de production. En automatisation à grande échelle, le temps de cycle est crucial. La répétabilité est essentielle pour des performances constantes.
Procédés de fabrication des composants de mouvement de précision
Le matériau choisi fixe les limites. Le procédé de fabrication détermine la précision avec laquelle vous pouvez atteindre ces limites. Chaque méthode présente des avantages différents. Certaines excellent dans les tolérances serrées, d'autres dans les formes complexes. Choisir le procédé adapté à votre pièce vous permet d'économiser du temps, de l'argent et d'éviter bien des frustrations.
Usinage CNC de haute précision
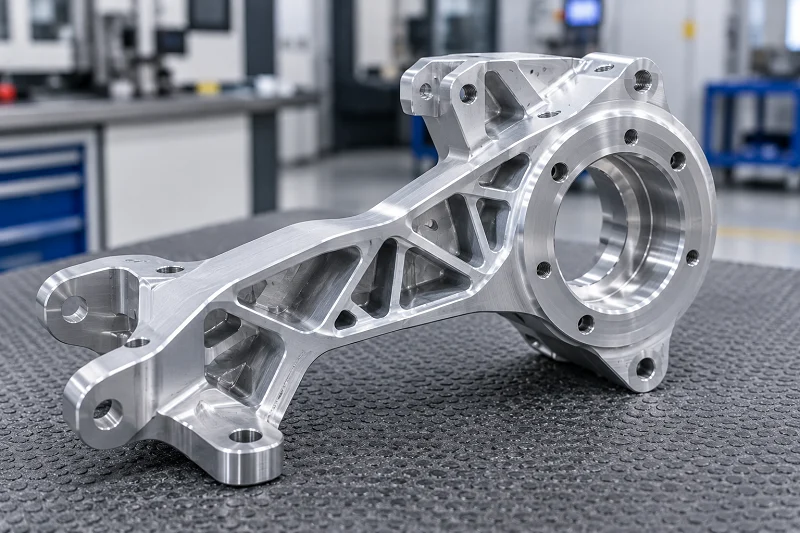
L'usinage CNC demeure la méthode de prédilection pour les composants de mouvement de précision. Les fraiseuses et les tours modernes atteignent des tolérances constantes qui auraient semblé impossibles il y a une génération. Les machines haut de gamme atteignent couramment ±0.001 mm. Certaines atteignent même ±0.0002 mm selon le matériau, la géométrie et l'état de la machine. Ce niveau de précision fait de l'usinage CNC le choix privilégié pour de nombreuses pièces de commande de mouvement.
| Technologie | Tolérance réalisable | Finition de surface | Application clé |
| Usinage CNC | ±0.001 mm (0.00004 pouce) | Non spécifié | Aérospatiale, automobile, dispositifs médicaux, électronique |
| EDM | ±0.002 mm (0.00008 pouce) | Excellent | Fabrication de moules, composants aérospatiaux, outillage de précision |
| Meulage ultra-précis | ±0.001 mm (0.00004 pouce) | Ra 0.01 µm | Composants optiques, pièces aérospatiales, roulements |
Atteindre des tolérances strictes
Des tolérances plus strictes engendrent des coûts plus élevés. Le temps d'usinage s'allonge. L'outillage s'use plus rapidement. Le contrôle qualité exige davantage de ressources. Les matières plastiques complexifient encore la situation : elles se dilatent et se déforment sous l'effet des variations de température. Des tolérances légèrement plus larges ou l'utilisation de nuances de matériaux spécifiques contribuent à maintenir la stabilité. Dans le secteur aérospatial, l'usinage CNC atteint couramment une précision de ±0.025 mm. Les joints de turbines et les carters avioniques, quant à eux, exigent une précision de ±0.005 mm. Cet écart entre la norme et l'exceptionnel illustre l'importance d'une maîtrise rigoureuse des processus.
Considérations relatives aux dispositifs de fixation et à l'outillage
Le montage est crucial pour la précision des opérations d'usinage. Un déplacement de la pièce pendant l'usinage compromet la précision. Les machines cinq axes réduisent ce risque. Elles usinent sous plusieurs angles en une seule opération, éliminant ainsi les défauts d'alignement liés au repositionnement. Ce simple changement améliore considérablement la répétabilité du processus. Le choix des outils est également important. Des outils affûtés et rigides offrent une coupe plus nette. Des vitesses et avances appropriées préviennent la déformation. Pour la production en grande série, des processus documentés et un outillage standardisé garantissent une qualité constante pour des milliers de pièces.
Rectification et rodage pour la finition de surface
Parfois, la tolérance dimensionnelle ne représente que la moitié du problème. L'état de surface influe sur le frottement, l'usure et l'étanchéité. Le rodage et la rectification permettent d'obtenir des finitions que l'usinage conventionnel ne peut égaler.
| Technique | Capacité clé | Finition de surface réalisable |
| Meulage à double disque | Meule simultanément les deux faces à l'aide de meules abrasives opposées ; assure un parallélisme et une planéité constants entre les pièces ; convient à la production en série | Jusqu'à 16 Ra µin (0.41 µm) sur l'aluminium ; jusqu'à Ra 8 µin (0.20 µm) sur les alliages ferreux |
Planéité et parallélisme submicroniques
Le meulage à double disque excelle pour l'usinage de pièces parallèles. Deux meules abrasives rectifient simultanément les deux faces. Les pièces avancent automatiquement selon un arc de 120°. L'enlèvement de matière uniforme sur les deux faces garantit une planéité et un parallélisme que le meulage de surface peine à égaler. Le rodage de précision va encore plus loin. Cette technique de superfinition repose sur une action abrasive à trois corps. La pièce, généralement en fonte douce ou en composite, et une suspension abrasive agissent de concert. Les particules abrasives libres roulent et glissent contre la pièce, éliminant les aspérités microscopiques. On obtient ainsi une finition lisse et uniforme. Le rodage de précision permet d'atteindre des tolérances inférieures au micron. Lot après lot, le contrôle de l'épaisseur reste remarquablement précis.
Le rôle des abrasifs dans la précision dimensionnelle
Le choix de l'abrasif influence directement les résultats du rodage. L'oxyde d'aluminium, le carbure de silicium et le diamant ont chacun un comportement différent. La taille, la concentration et le type de particules dépendent du matériau de la pièce et de la finition souhaitée. Le rodage s'effectue à basse pression et à basse température, ce qui élimine les contraintes et les déformations thermiques. Ce procédé corrige les défauts géométriques laissés par les étapes de rectification précédentes. Pour les systèmes de commande de mouvement de précision, cette qualité de surface se traduit directement par un fonctionnement plus fluide et une durée de vie accrue des composants.
Méthodes avancées : électroérosion et fabrication additive
Certaines géométries rendent l'usinage conventionnel impossible. Les rainures profondes, les trous minuscules et les formes internes complexes mettent les outils traditionnels à rude épreuve. Deux méthodes avancées permettent de pallier ce manque.
| Technologie | Précision (tolérance) | Profil des coûts | Gestion de la complexité |
| EDM de fil | ± 0.005 mm | Coût d'exploitation élevé ; rentable pour les matériaux durs ou les caractéristiques complexes | Idéal pour les profils 2D complexes et les formes complexes dans les matériaux conducteurs |
| Impression 3D (SLA/MJF) | ±0.05 à ±0.1 mm | Coût minimal pour les faibles volumes ; coût moins corrélé à la complexité géométrique | Excellente maîtrise des géométries très complexes, des structures internes et des formes organiques. |
| Impression 3D (FDM) | ± 0.2 mm | Coût le plus bas pour les modèles de concept initiaux | Idéal pour les itérations rapides, mais limité par une précision moindre. |
Électroérosion à fil pour géométries complexes
L'électroérosion à fil utilise des étincelles électriques au lieu d'outils physiques. Cela élimine l'usure des outils, les ébréchures et les cassures. Le procédé garantit des tolérances de ±0.005 mm. Les rayons de courbure des angles intérieurs peuvent atteindre 0,076 mm (0.003 pouce). La finition de surface est extrêmement lisse, réduisant souvent les besoins de post-traitement. L'électroérosion est compatible uniquement avec les matériaux conducteurs. Les métaux et les céramiques conductrices conviennent, contrairement aux plastiques. Pour les matériaux durs ou les formes complexes, l'électroérosion est souvent plus économique que l'usinage conventionnel malgré ses coûts d'exploitation élevés.
Quand utiliser Impression 3D pour les prototypes et les pièces d'utilisation finale
L'impression 3D métal présente un compromis différent. Les procédés SLM et DMLS atteignent des tolérances de ±0.05 mm. L'usinage ultérieur permet d'obtenir des précisions de ±0.025 mm sur les détails critiques. Le véritable avantage réside dans la liberté géométrique. Les canaux internes, les structures en treillis et les formes organiques s'impriment directement. Le coût est peu corrélé à la complexité. L'impression 3D est donc idéale pour les prototypes et les petites séries. Pour les maquettes initiales, le procédé FDM offre le coût le plus bas, mais une précision de seulement ±0.2 mm. Les procédés SLA et MJF se situent entre les deux, avec une précision de ±0.05 à ±0.1 mm. L'approche optimale consiste à combiner les méthodes : imprimer la forme quasi-définitive complexe, puis usiner les surfaces critiques. Cette stratégie hybride permet d'équilibrer coût, précision et liberté de conception pour les composants de mouvement de précision.
Pour les applications de mouvement à grande vitesse, le processus de fabrication influe directement sur les performances. Une surface mal finie engendre du frottement, qui génère de la chaleur. La chaleur modifie les dimensions, et ce cycle se répète. Choisir le bon processus permet de rompre ce cycle avant même qu'il ne commence. La répétabilité du processus est tout aussi importante que la tolérance initiale. Un processus qui garantit une précision de ±0.005 mm une fois, mais qui dérive à partir de la centième pièce, échoue au test de contrôle de mouvement de précision. Des procédures documentées, un étalonnage régulier et une surveillance statistique assurent la stabilité des processus. C'est sur cette stabilité que reposent les systèmes d'automatisation. Chaque bras robotisé, chaque platine de positionnement, chaque boucle de contrôle de mouvement de précision dépend de composants de mouvement de précision fabriqués correctement du premier coup et à chaque fois.
Conception pour la fabricabilité dans le contrôle de mouvement de précision
La conception d'une pièce détermine sa facilité ou sa difficulté de fabrication. Une bonne conception réduit les problèmes de fabrication, tandis qu'une mauvaise en engendre d'innombrables. Les ingénieurs qui planifient la fabrication dès le début du projet gagnent du temps, de l'argent et s'épargnent bien des soucis.
Conception pour l'empilement des tolérances
L'accumulation des tolérances dans les systèmes de contrôle de mouvement de précision se produit lorsque les petites erreurs de nombreuses pièces s'additionnent. L'écart ou l'ajustement total peut compromettre le bon fonctionnement du système. Un diagnostic précoce permet d'éviter les problèmes avant même qu'ils ne surviennent.
Principes de base du GD&T pour la précision
Le dimensionnement et le tolérancement géométriques (GD&T) contrôlent la forme des pièces au-delà des simples mesures dimensionnelles. Le GD&T garantit la planéité, la perpendicularité et la position. Il utilise des points de référence pour fiabiliser les mesures. Les gabarits de contrôle des caractéristiques indiquent aux machinistes les éléments essentiels. Cette méthode prédit l'assemblage des pièces, ce qui est crucial pour les systèmes de commande de mouvement de précision. Le respect des exigences les plus strictes commence par le dessin technique. Un arbre rond mais courbé nécessite un contrôle GD&T, contrairement aux tolérances dimensionnelles classiques.
Impact des matériaux sur les tolérances
Différents matériaux peuvent présenter des tolérances différentes tout en conservant une précision optimale. Les alliages d'aluminium peuvent atteindre ±0.025 mm. L'acier inoxydable se situe autour de ±0.05 mm. Les alliages de titane descendent jusqu'à ±0.1 mm en raison de leur difficulté d'usinage. Les plastiques techniques présentent une tolérance de ±0.1 à ±0.2 mm du fait de leur dilatation thermique. Une pièce en aluminium de 300 mm se dilate d'environ 0.07 mm pour chaque variation de température de 10 °C. Il est impossible d'exiger une tolérance plus stricte. Il est donc essentiel d'adapter la tolérance aux propriétés intrinsèques du matériau. Cela permet de réaliser des économies et de garantir le bon fonctionnement des composants de mouvement de précision.
Finition de surface et performances fonctionnelles
L'état de surface influe sur le mouvement, l'étanchéité et l'usure des pièces. Une surface lisse réduit la friction, tandis qu'une surface rugueuse retient l'huile. Chacune a son utilité.
Rugosité, frottement et usure
Les surfaces rugueuses créent des frottements qui usent les pièces. Dans les composants de mouvement de précision, cette usure se modifie avec le temps. Une surface de palier initialement bien ajustée peut prendre du jeu après de nombreux cycles. Les finitions plus lisses offrent une meilleure résistance à la charge. Cependant, une surface trop lisse ne permet pas à l'huile de s'y fixer. Certaines surfaces nécessitent une légère texture pour retenir le lubrifiant. Une finition adaptée permet d'équilibrer les frottements tout en préservant la précision.
Spécification des finitions pour l'étanchéité et la lubrification
Les joints d'étanchéité nécessitent un état de surface spécifique pour fonctionner correctement. Une surface trop rugueuse entraîne une usure rapide, tandis qu'une surface trop lisse peut compromettre l'adhérence. La lubrification dépend également de l'état de surface : l'huile a besoin de micro-cavités pour adhérer. Un polissage miroir peut laisser un roulement à sec. Le choix des finitions doit se faire en fonction de la fonction de la pièce, et non par simple habitude. Ceci contribue à prolonger la durée de vie des systèmes de contrôle de mouvement de précision et à espacer les interventions de maintenance.
Intégration de l'assemblage et du contrôle dans la conception
Le moment idéal pour planifier l'assemblage et la vérification des pièces est lors de la conception. Attendre le début de la production entraîne des corrections coûteuses.
Conception pour la propreté et le contrôle de la contamination
Ces systèmes sont extrêmement sensibles à la saleté. Une simple particule peut bloquer un roulement ou rayer une surface usinée. Les éléments de conception qui retiennent la saleté sont à proscrire. Ceux qui permettent à la saleté de s'écouler sont à privilégier. Évitez les trous borgnes qui accumulent les débris. Prévoyez des chanfreins pour guider les pièces lors de leur assemblage sans frottement. Pour les assemblages critiques, privilégiez une conception adaptée aux salles blanches. En matière de positionnement de précision, la propreté influe sur la fiabilité et la répétabilité. Concevez le système pour garantir une répétabilité identique à chaque étape de l'assemblage.
Planification des inspections en cours de production et finales
L'inspection permet de détecter les problèmes précocement, mais elle a un coût. Ce coût augmente avec la précision de la tolérance. Les tolérances standard de ±0.13 mm ne nécessitent que des contrôles par échantillonnage. Le multiplicateur de coût est alors de 1. Les tolérances serrées de ±0.025 mm requièrent des outils spéciaux et une température contrôlée. Le coût est alors multiplié par 3 à 5. Les tolérances ultra-serrées de ±0.010 mm exigent le contrôle de chaque pièce et un traitement de relaxation des contraintes. Le coût est alors multiplié par 8 à 15. Il est essentiel de planifier les points d'inspection aux étapes clés. Les contrôles en cours de production permettent de détecter les dérives. L'inspection finale contrôle l'ensemble de l'assemblage. Pour un contrôle précis des mouvements, les systèmes d'inspection automatique mesurent chaque pièce de la même manière. Cette constance améliore la répétabilité et la précision du processus. La précision exige une traçabilité en cas de défaillance d'un système sur le terrain.
Surmonter les défis de production des composants de mouvement de précision
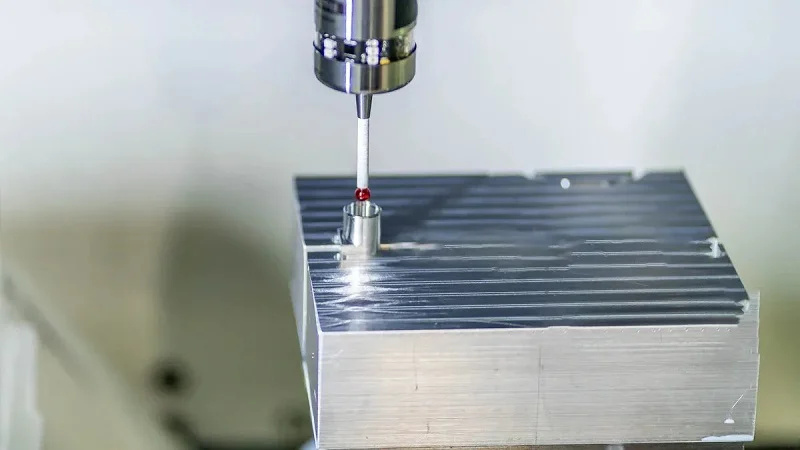
La fabrication de composants de mouvement de précision est rarement sans difficultés. Les perturbations du commerce mondial, la volatilité des coûts de transport et les déséquilibres entre l'offre et la demande ralentissent la production. Ces facteurs rendent difficile la prévision des coûts à long terme et les délais de livraison imprévisibles. Pour de nombreuses entreprises, la solution consiste à relocaliser leur production auprès d'un fabricant national verticalement intégré et disposant d'un fournisseur unique. Cette approche réduit l'exposition aux perturbations internationales, offre des délais de livraison plus prévisibles et simplifie le transport, tout en en diminuant le coût.
Équilibrer les coûts, les délais et la qualité
Chaque décision de production implique des compromis. Si l'on réduit trop les coûts, la qualité en pâtit. Si l'on raccourcit excessivement les délais, des erreurs se produisent. L'essentiel est de comprendre les facteurs qui influencent les coûts à la source.
Principaux facteurs de coûts dans la fabrication de précision
La complexité de la conception est le facteur le plus important. Une pièce nécessitant un usinage 5 axes coûte bien plus cher qu'une pièce usinable sur une machine 3 axes. Le choix du matériau est également crucial. Les métaux durs comme le titane usent les outils plus rapidement et ralentissent la production. Des tolérances serrées et des parois fines augmentent le temps d'usinage et les exigences de contrôle. Les petites séries de production répartissent les coûts de mise en route, ce qui fait grimper les prix unitaires. Les finitions, telles que les traitements de surface spéciaux, représentent un coût supplémentaire.
Stratégies de réduction des coûts sans sacrifier la précision
La production au plus juste offre une voie éprouvée. Les entreprises réduisent généralement leurs coûts opérationnels de 20 à 30 % dès la première année en éliminant le gaspillage. L'optimisation de la chaîne d'approvisionnement y contribue également. La consolidation des fournisseurs et la renégociation régulière des contrats peuvent accroître la rentabilité jusqu'à 23 %. L'automatisation diminue les coûts de main-d'œuvre et réduit les défauts. Toutefois, il ne faut jamais privilégier des fournisseurs moins chers au détriment de la qualité des matières premières. Il est préférable de négocier de meilleures conditions avec des fournisseurs fiables. Simplifiez les conceptions autant que possible. Utilisez des dimensions standard pour les trous et les filetages. Arrondissez les angles internes à au moins un tiers de la profondeur de la cavité. Examinez la nécessité des exigences de tolérance. Ces modifications, même mineures, améliorent l'efficacité de la production sans compromettre la précision du contrôle des mouvements.
Garantir l'évolutivité du prototype à la production
Un prototype parfaitement fonctionnel en laboratoire échoue souvent en production. L'écart entre une seule pièce et dix mille est immense. Anticiper la production à grande échelle dès le départ permet d'éviter les mauvaises surprises.
Validation et qualification des procédés
Avant d'augmenter la production, validez chaque étape. Documentez les paramètres de processus permettant d'obtenir des pièces conformes. Établissez des indicateurs de référence pour les taux de défauts, les taux de retour et les paramètres critiques de qualité. Réalisez des analyses de risques (AMDEC) avant de modifier les matériaux, les fournisseurs ou les méthodes. Cela permet d'identifier les vulnérabilités en matière de qualité avant qu'elles ne deviennent des problèmes coûteux. Assurez la documentation et la traçabilité, des matières premières au produit fini. En cas de problème, vous devez savoir précisément où et pourquoi.
Considérations relatives à la chaîne d'approvisionnement et à la relocalisation
La relocalisation transforme la manière dont les entreprises choisissent leurs fournisseurs. L'approche traditionnelle privilégiait l'approvisionnement au moindre coût. L'approche axée sur la relocalisation, quant à elle, prend en compte la valeur globale. Cela implique de considérer le risque opérationnel, la réactivité, la constance de la qualité et le support technique. Les fournisseurs deviennent de véritables partenaires d'ingénierie, et non plus de simples fournisseurs de composants. Les principaux critères de sélection évoluent : le prix cède la place aux compétences techniques, au partenariat et à la fiabilité à long terme. Les avantages incluent des cycles de prototypage plus rapides, une meilleure prévisibilité de la chaîne d'approvisionnement et une collaboration sur site facilitée. Le support technique local raccourcit les délais de développement et offre une visibilité accrue sur les calendriers de production.
Mise en œuvre de systèmes de contrôle de qualité robustes
Le contrôle qualité n'est pas un simple point de contrôle. C'est un processus continu qui accompagne la production. Les meilleurs systèmes détectent les problèmes avant qu'ils ne deviennent des défauts.
Surveillance en cours de production vs. Inspection finale
La surveillance en cours de production détecte les variations avant la fabrication de produits défectueux. Il s'agit d'un contrôle qualité proactif. L'inspection finale, quant à elle, vérifie les produits après leur fabrication. Elle est réactive. Cette différence est cruciale. La surveillance en cours de production permet de réduire les défauts de 20 à 40 %. Les méthodes d'inspection classiques ne peuvent atteindre ce niveau. Pour les applications de contrôle de mouvement de précision, la détection précoce d'une dérive permet d'économiser des milliers d'euros en retouches et en rebuts. Des contrôles qualité fréquents à différentes étapes de la production permettent de détecter les défauts au plus tôt et d'éviter des retouches coûteuses.
Contrôle statistique des processus (CSP) pour la cohérence
Le SPC utilise des cartes de contrôle pour surveiller la stabilité des processus. Commencez par définir les paramètres critiques. Identifiez les variables de processus les plus fortement corrélées aux défauts. Collectez 20 à 25 sous-groupes à partir d'un processus stable afin d'établir des données de référence. Calculez les limites de contrôle supérieures et inférieures à partir des données de processus, et non des spécifications techniques. Choisissez le type de carte adapté à votre structure de données. Les cartes X-barre R conviennent aux données continues, tandis que les cartes P sont adaptées aux données d'attributs. Configurez les règles d'alerte selon les règles de Western Electric ou de Nelson. Associez chaque signal de dépassement à un processus d'actions correctives. Mesurez la capabilité à l'aide des coefficients Cp et Cpk. Un Cpk inférieur à 1.00 indique que le processus génère des défauts. Un Cpk compris entre 1.33 et 1.67 correspond à la norme du secteur pour la plupart des industries réglementées. Un Cpk supérieur à 1.67 indique une performance de niveau Six Sigma. Cette approche systématique garantit la répétabilité et la précision du processus pour chaque lot. Pour les composants de mouvement de précision, la constance est primordiale. Les systèmes d'automatisation dépendent de pièces dont les performances sont identiques à chaque cycle. Le SPC assure cette fiabilité.
Partenariat avec NOBLE pour les composants de mouvement de précision
Pour des pièces d'une précision irréprochable, choisissez un partenaire visionnaire. NOBLE réunit conception, prototypage et assemblage en un seul lieu. Résultat : moins d'intermédiaires, moins de retards et un risque d'erreurs réduit. Pour les équipes en pleine relocalisation, cette solution intégrée est un atout précieux.
Nos capacités de fabrication complètes
NOBLE travaille aussi bien le métal que le plastique. Cette polyvalence est essentielle, car les systèmes de commande de mouvement de précision utilisent souvent des matériaux mixtes. Un rail de guidage en acier peut être associé à une bague en polymère. Des boîtiers en aluminium peuvent accueillir des roulements en céramique. Un partenaire unique qui fabrique l'ensemble de ces matériaux vous évite de gérer plusieurs fournisseurs.
Expertise en usinage des métaux et des plastiques
Nos ateliers réalisent l'usinage CNC, la rectification et le rodage des métaux. Nous travaillons également les plastiques techniques comme le PEEK, l'acétal et le Torlon. Chaque matériau requiert des outils, des vitesses et des méthodes de refroidissement spécifiques. Nous maîtrisons ces spécificités. Ce savoir-faire nous permet de produire des pièces aux tolérances respectées et d'une fiabilité à toute épreuve. Lorsque vous avez besoin de pièces de contrôle de mouvement de précision, parfaitement assemblées, cette expertise est essentielle.
De la conception et du prototypage à l'assemblage à grande échelle
Le processus commence avec votre idée. Nos ingénieurs vérifient la conception pour en faciliter la fabrication. Nous détectons les problèmes d'accumulation de tolérances avant qu'ils n'entraînent des coûts importants. Ensuite, nous réalisons des prototypes pour tester la méthode. Une fois son bon fonctionnement confirmé, nous passons à la production en série. L'assemblage est également effectué dans nos propres ateliers. Vos pièces vous sont donc livrées sous forme d'ensembles finis, et non de pièces détachées. Cela simplifie votre chaîne d'approvisionnement et réduit vos délais de livraison.
Certifications et assurance qualité
Les certifications témoignent du souci de qualité d'un fabricant. NOBLE en possède deux importantes. Chacune a une fonction spécifique, et ensemble, elles couvrent de nombreux usages.
ISO 9001:2015 pour la gestion de la qualité
Cette norme met l'accent sur la qualité constante de toutes les activités. En 2024, plus de 1.47 million d'entreprises dans le monde étaient certifiées. Les secteurs de la fabrication, comme la métallurgie et la mécanique, figurent parmi les plus performants. La norme repose sur sept principes : l'orientation client, le leadership, l'implication des collaborateurs, une approche processus, l'amélioration continue, la prise de décision fondée sur des données probantes et la gestion des relations. Concrètement, cela se traduit par des procédures écrites, des contrôles réguliers et un système de détection précoce des problèmes. Il en résulte moins de défauts, des livraisons plus ponctuelles et un traitement plus rapide des réclamations.
ISO 13485:2016 pour Fabrication de dispositifs médicaux
Les dispositifs médicaux nécessitent des contrôles encore plus rigoureux. La norme ISO 13485 garantit que les composants répondent aux normes de sécurité et de gestion des risques les plus strictes. Prenons l'exemple des actionneurs linéaires pas à pas utilisés dans les systèmes de pipetage automatique ou des outils de chirurgie robotique. Cette norme exige la validation des processus afin de garantir une production homogène d'un lot à l'autre. Elle impose également une traçabilité complète, permettant de suivre chaque composant de la matière première à la livraison. La gestion des risques fait partie intégrante du processus, permettant d'identifier les défaillances potentielles avant qu'elles n'affectent les patients. Pour les applications médicales, cette certification est indispensable.
Une source unique pour les projets complexes
Les projets complexes nécessitent bien plus que de simples compétences en usinage. Ils requièrent un travail d'équipe et une communication claire.
Soutien à l'ingénierie collaborative
Nos ingénieurs travaillent en étroite collaboration avec les vôtres. Nous vous conseillons sur les matériaux, les tolérances et les méthodes d'assemblage. Ce travail d'équipe permet souvent d'optimiser les performances et de réduire les coûts. Vous bénéficiez ainsi d'un partenaire qui appréhende le système dans son ensemble, et non pas seulement chaque composant.
Gestion de projet et communication simplifiées
Une seule personne gère votre projet de A à Z. Plus besoin de courir après différents services ni d'attendre des nouvelles de plusieurs fournisseurs. Une communication claire et fluide suffit. Cette efficacité vous permet de respecter votre planning et de tenir votre équipe informée. Pour les systèmes de contrôle de mouvement de précision, ce partenariat garantit une fiabilité et une répétabilité optimales. Lorsque chaque élément fonctionne en parfaite harmonie, votre système est plus performant. C'est l'objectif que nous nous efforçons d'atteindre pour chaque projet.
Le choix des composants de mouvement de précision repose sur trois facteurs interdépendants : les propriétés des matériaux, les capacités du processus de fabrication et les contraintes de production. Il n’existe pas de solution universelle. Votre application, votre volume de production et votre environnement spécifiques détermineront la solution optimale.
La relocalisation ajoute une nouvelle dimension. Le choix des partenaires repose désormais sur leurs compétences techniques, leurs systèmes qualité, leur assistance en ingénierie et leur proximité géographique. Ces critères garantissent la résilience de la chaîne d'approvisionnement et la régularité des livraisons.
| Critères de Sélection | Pourquoi ça compte |
| Capacités techniques | Adapte l'équipement aux besoins de contrôle de mouvement de précision |
| Systèmes qualité | assurance de base ISO 9001 |
| Support technique | La collaboration en matière de conception améliore la précision du contrôle de mouvement |
| Proximité géographique | Redondance et réponse plus rapide |
Le bon partenaire garantit la répétabilité et l'efficacité de chaque lot. Utilisez ce guide comme point de départ. Consultez des experts pour optimiser votre conception et obtenir des performances de contrôle de mouvement de précision. Votre prochain projet mérite cet investissement.
FAQ sur les composants de mouvement de précision
Comment choisir entre l'acier, l'aluminium et le plastique pour mes composants de mouvement de précision ?
Tenez compte de la charge, du poids et de l'environnement. L'acier est idéal pour les charges lourdes. L'aluminium offre un poids plus léger tout en conservant une bonne résistance. Les plastiques réduisent la friction et ne nécessitent aucune lubrification. Choisissez le matériau adapté à vos conditions d'utilisation. Prenez également en compte les variations de température et l'exposition à l'humidité.
Quelles tolérances puis-je raisonnablement attendre de l'usinage CNC ?
L'usinage CNC standard offre une précision de ±0.001 mm. Les machines haut de gamme atteignent ±0.0002 mm. La géométrie et le matériau de votre pièce influent sur ces valeurs. Les plastiques sont plus sensibles aux variations de température. Demandez à votre usineur la précision qu'il peut maintenir de façon constante, et non ponctuelle.
Quand dois-je utiliser la rectification plutôt que l'usinage standard ?
Optez pour la rectification lorsque vous exigez une planéité ou un état de surface exceptionnel. La rectification à double disque permet d'obtenir des surfaces parallèles avec une précision submicronique. Le rodage va encore plus loin pour des finitions de qualité optique. Si votre système de commande de mouvement de précision nécessite des surfaces lisses à faible friction, la rectification offre des résultats que les outils de coupe classiques ne peuvent égaler.
Is Impression 3D Adapté aux pièces de production ?
Oui, avec certaines limites. L'impression 3D métal atteint une tolérance de ±0.05 mm. L'usinage ultérieur permet d'affiner les détails critiques à ±0.025 mm. Le véritable atout réside dans la liberté géométrique. Les canaux internes complexes s'impriment directement. Pour les prototypes, c'est bien plus rapide que d'attendre des semaines pour l'outillage. Pour les productions en grande série, l'usinage traditionnel est souvent plus économique par pièce.
Comment la relocalisation affecte-t-elle mes choix de fournisseurs ?
La relocalisation de la production permet de privilégier la valeur ajoutée plutôt que le prix le plus bas. Vous recherchez un partenaire doté de compétences techniques, de systèmes qualité et d'un soutien en ingénierie. La proximité géographique favorise une réactivité accrue et une collaboration facilitée. Privilégiez un fabricant unique qui prend en charge la conception, le prototypage et l'assemblage. Vous simplifierez ainsi votre chaîne d'approvisionnement et réduirez les risques.
Que garantit réellement la certification ISO 9001:2015 ?
Elle garantit un système de gestion de la qualité documenté. La norme exige des procédures écrites, des audits réguliers et des processus d'actions correctives. Plus de 1.47 million d'organisations détiennent cette certification. Pour vous, cela se traduit par moins de défauts et une meilleure ponctualité des livraisons. Elle ne garantit pas la perfection, mais elle témoigne d'un engagement constant envers la qualité.
Comment intégrer les coûts d'inspection à mon budget ?
La tolérance influe directement sur le coût du contrôle. Les tolérances standard de ±0.13 mm ne nécessitent que des contrôles par échantillonnage. Les tolérances serrées de ±0.025 mm requièrent des outils spéciaux et une température contrôlée. Les tolérances ultra-serrées de ±0.010 mm exigent le contrôle de chaque pièce. Intégrez ces coûts dans votre devis dès le début. Les factures de contrôle imprévues peuvent compromettre un projet.
Quel est le meilleur moyen de prévenir les problèmes d'accumulation des tolérances ?
Utilisez le GD&T dès le départ. Le dimensionnement et le tolérancement géométriques contrôlent la forme, et pas seulement la taille. Ils permettent de prédire l'assemblage des pièces avant même l'usinage. Adaptez les tolérances aux propriétés intrinsèques de votre matériau. L'aluminium atteint ±0.025 mm. Le titane dépasse difficilement ±0.1 mm. Concevez en respectant ces limites.